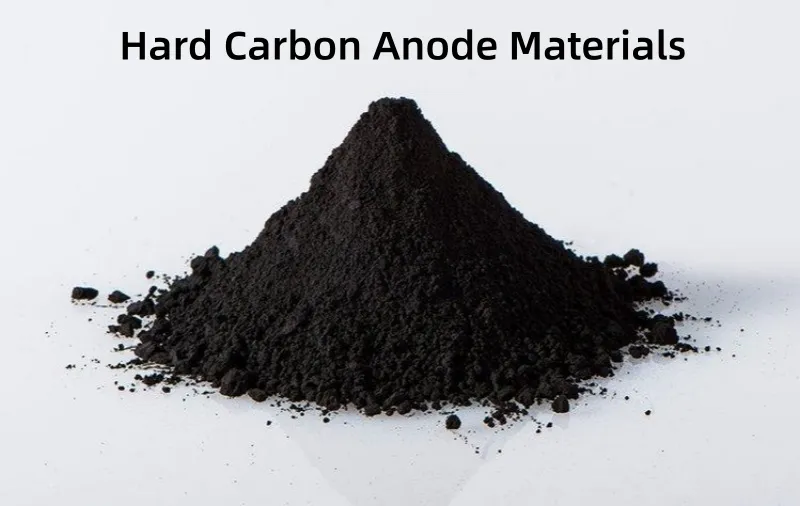
나트륨 이온 배터리에서 경질 탄소 양극 소재의 실제 성능은 미세 구조에 크게 좌우되며, 입자 크기 분포(PSD)와 형태는 이온 확산 경로, 전극 충진 밀도, 초기 사이클 쿨롱 효율 및 사이클 안정성을 결정하는 핵심 요소입니다. 에어젯 밀은 가장 일반적으로 사용되는 분쇄기입니다. 초미세 분쇄 경질 탄소 제조 방법에서 공정 변수는 최종 결과에 직접적인 영향을 미칩니다. 입자 크기, 입자 크기, 분포 폭 및 형태학적 특성은 전기화학적 성능에 지대한 영향을 미칩니다. 본 논문에서는 에어젯 밀링의 주요 공정 변수와 이들이 경질 탄소의 입자 크기 및 형태에 미치는 구체적인 영향을 체계적으로 분석합니다.
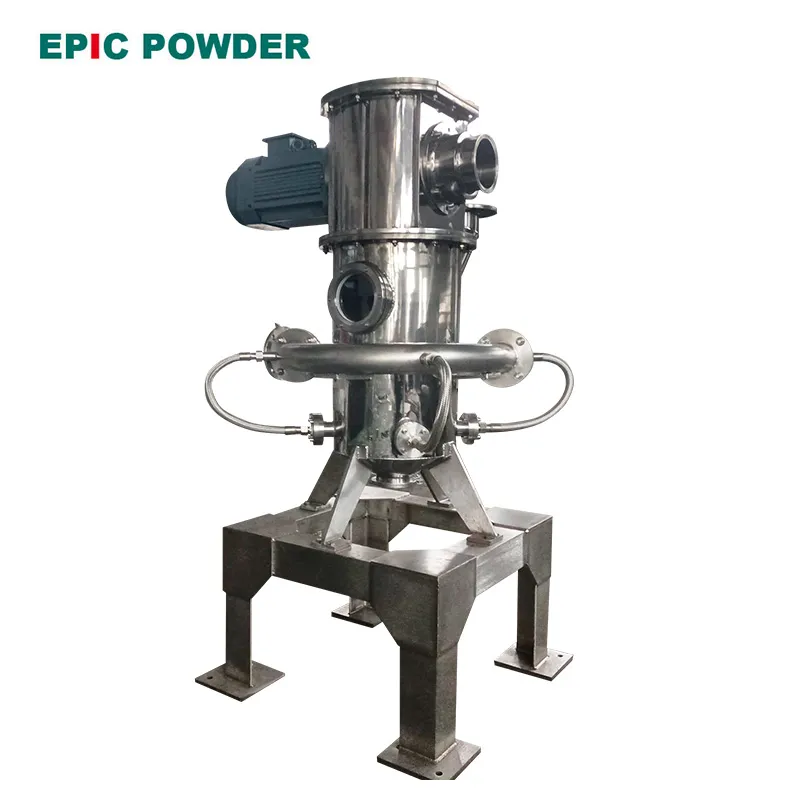
에어젯 밀의 원리 및 주요 공정 매개변수
에어젯 밀(다른 이름으로는 다음과 같은 것) 유동층 대향 제트 밀 플랫 제트 밀(또는 플랫 제트 밀)은 고압 가스(일반적으로 질소 또는 압축 공기)를 사용하여 입자를 초음속으로 가속하고 분쇄 챔버 중앙에서 충돌을 통해 분쇄합니다. 주요 조정 가능한 공정 매개변수는 다음과 같습니다.
- 분쇄 압력(0.6~1.2 MPa)
- 분류기 휠 회전 속도(1000~5000 rpm)
- 공급 속도(kg/h)
- 보조 공기 유량 대 주 공기 유량 비율
이러한 매개변수들은 종합적으로 입자의 충돌 에너지, 체류 시간 및 분류 정확도를 결정합니다.
경질 탄소 양극재의 입자 크기 분포(PSD)에 미치는 영향
| 프로세스 매개변수 | 입자 크기에 미치는 영향 (증가) | 일반적인 D50 변화 범위 | 분포 폭(범위)에 미치는 영향 |
| 연삭 압력 | D50은 현저하게 감소합니다 | 12μm→4μm | 처음에는 좁아지다가 약간 넓어집니다. |
| 분류기 휠 속도 | D50은 선형적으로 감소합니다. | 10μm→3μm | 상당히 좁혀짐 (가장 효과적인 수단) |
| 사료 공급 속도 | D50이 증가하면 입자 크기가 커집니다. | 5μm→15μm | 유통망이 상당히 넓어짐 |
| 보조 공기 흐름 | 미세입자 비율은 증가하지만 D50 변화는 미미합니다. | – | 가는 꼬리 부분이 줄어들고, 폭이 약간 감소합니다. |
측정 데이터는 다음과 같습니다.
- 분쇄 압력이 0.7 MPa에서 1.0 MPa로 증가하면 경질 탄소의 D50은 10.2 μm에서 5.1 μm로 감소합니다.
- 1.0 MPa 압력에서 분류기 휠 속도가 1800 rpm에서 3600 rpm으로 증가함에 따라 D50은 5.1 μm에서 2.8 μm로 더욱 감소하는 반면, Span 값((D90-D10)/D50)은 1.45에서 0.92로 감소하여 분포가 더 좁아지는 것을 보여줍니다.
좁고 집중된 입자 크기 분포는 전극 코팅 균일성을 크게 향상시키고, 국부적인 과충전/과방전 현상을 줄이며, 첫 번째 사이클 효율을 높입니다(하드 카본의 첫 번째 사이클 효율은 3~8%까지 증가할 수 있습니다).
경질 탄소 양극재의 입자 형태학적 특성에 미치는 영향
에어젯 밀은 대표적인 "자가 분쇄" 공정입니다. 볼 밀링과 같은 외부 힘 분쇄 방식과 비교했을 때, 형태적인 측면에서 다음과 같은 특징을 가지고 있습니다.
- 구형도 증가고속 충돌이 여러 차례 반복되면서 입자의 날카로운 모서리가 지속적으로 둥글게 다듬어져 원형도가 0.65~0.75에서 0.88~0.94로 향상되어 더욱 구형에 가까워집니다.
- 표면 평활도 향상충돌 마찰은 표면의 버(burr)와 미세 균열을 제거하여 SEI(고체 전해질 계면) 막의 성장 면적을 줄이고, 이를 통해 비가역적인 용량 손실을 최소화하는 데 도움을 줍니다.
- 과분쇄 및 응집 방지기계적 분쇄와 비교했을 때, 공기 분사 분쇄는 더 낮은 온도(<80℃)에서 작동하므로 입자 표면 활성이 낮아지고 2차 응집 경향이 줄어들어 분산성이 향상됩니다.
- 특수 현상: 과압력 하에서의 판상 구조 형성분쇄 압력이 1.2 MPa를 초과하고 경질 탄소 자체의 흑연화도가 높을 경우, 일부 입자가 층간 박리되어 판상 형태를 형성할 수 있습니다. 이로 인해 비표면적이 증가(>50 m²/g)하여 초기 사이클 효율이 저하될 수 있습니다. 이러한 현상은 압력을 1.0 MPa 이하로 엄격하게 제어함으로써 방지할 수 있습니다.
입자 크기 및 형태가 전기화학적 성능에 미치는 실제적인 영향 (대표적인 데이터)
| D50(μm) | 기간 | 비표면적 (m²/g) | 탭 밀도(g/cm³) | 첫 번째 가역 용량(mAh/g) | 첫 번째 사이클 효율(%) |
|---|---|---|---|---|---|
| 12.5 | 1.82 | 8.5 | 0.92 | 308 | 84.2 |
| 7.8 | 1.21 | 12.3 | 1.05 | 332 | 88.7 |
| 4.2 | 0.89 | 18.6 | 1.12 | 341 | 91.3 |
| 2.9 | 0.93 | 31.2 | 1.08 | 338 | 89.1* |
참고: 지나치게 미세하면 비표면적이 과도하게 커져 첫 번째 사이클 효율이 감소합니다.
최적의 성능 범위는 일반적으로 D50 4~8μm 및 Span <1.2 범위에서 나타납니다.
산업 공정 최적화 권장 사항
권장 파라미터 조합 (바이오매스/페놀 수지 기반 경질 활성탄용):
- 분쇄 압력: 0.85-0.95 MPa
- 분류기 휠 속도: 2800-3400 rpm
- 사료 공급 속도: 장비의 정격 용량의 70%를 초과하지 않음
- 2단계 공기 분사 밀링 공정: 생산량과 입자 크기 균일성의 균형을 맞추기 위해 1단계는 저속으로 조분쇄하고, 2단계는 고속으로 미분쇄하십시오.
- 실시간 온라인 입자 크기 모니터링(레이저 회절)과 분류기 휠 속도의 자동 피드백 제어를 구현하여 폐루프 분배 제어를 달성합니다.
결론
에어젯 밀 공정은 밀링 압력, 분류 휠 속도 및 공급 속도를 정밀하게 제어함으로써 경질 탄소 양극재의 입자 크기 분포와 형태를 넓은 범위에서 조절할 수 있습니다. 이 중 분류 휠 속도는 분포 폭을 제어하는 데 가장 효과적인 요소이며, 최적의 밀링 압력(0.6~1.0 MPa)은 작은 D50 값, 높은 입자 구형도 및 적절한 비표면적을 얻을 수 있게 합니다. 이러한 매개변수를 적절히 최적화하면 "좁은 분포, 높은 구형도 및 적절한 비표면적"을 갖는 이상적인 미세 구조를 얻을 수 있으며, 이는 나트륨 이온 배터리의 가역 용량, 초기 사이클 효율 및 사이클 안정성 향상으로 이어집니다. 이러한 공정 제어 가능성은 경질 탄소 양극재의 대규모 산업화를 위한 핵심 기술적 보장 요소 중 하나입니다.
“"읽어주셔서 감사합니다. 제 글이 도움이 되었으면 좋겠습니다. 아래에 댓글을 남겨주세요. 추가 문의 사항이 있으시면 젤다 온라인 고객 상담원에게 연락하셔도 됩니다."”
— 게시자: 제이슨 왕