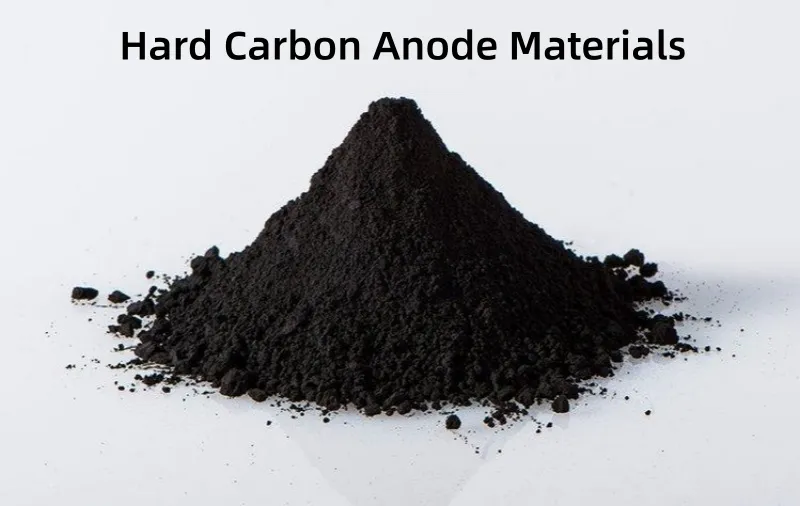
Практические характеристики анодных материалов из твердого углерода в натрий-ионных батареях в значительной степени зависят от их микроструктуры, а распределение частиц по размерам (PSD) и морфология являются ключевыми факторами, определяющими пути диффузии ионов, плотность упаковки электрода, кулоновскую эффективность первого цикла и стабильность цикла. Наиболее часто используемым методом является пневматическая мельница. сверхтонкое измельчение Метод получения твердого углерода предполагает, что параметры процесса напрямую влияют на конечный результат. размер частиц, Ширина распределения и морфологические характеристики оказывают существенное влияние на электрохимические характеристики. В данной статье будет проведен систематический анализ основных параметров процесса воздушно-струйной обработки и их специфического влияния на размер частиц и морфологию твердого углерода.
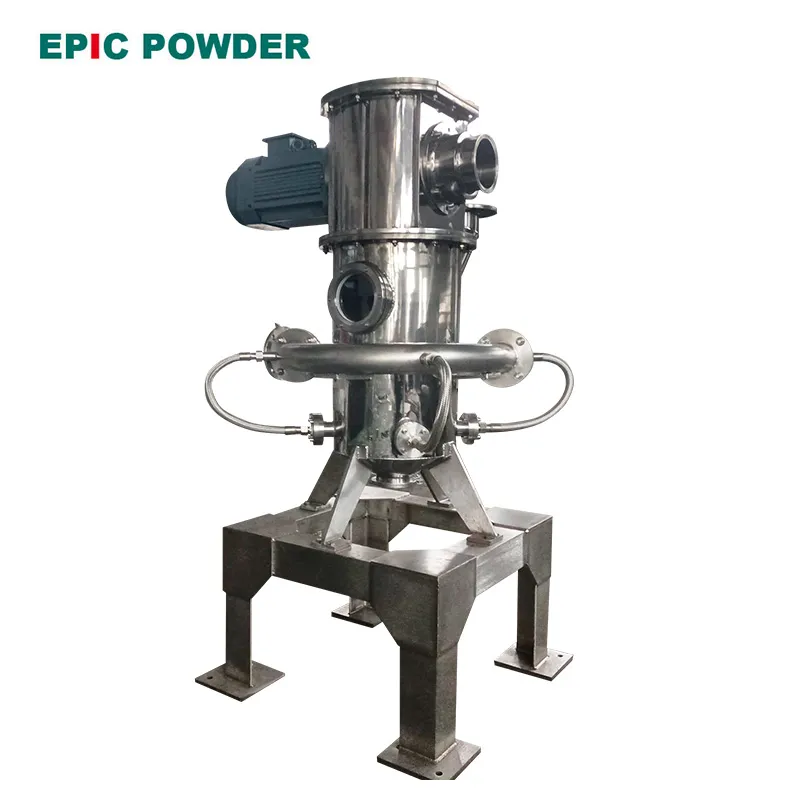
Принцип работы пневматической мельницы и основные параметры процесса.
Пневматическая мельница (также известная как мельница с псевдоожиженным слоем и противоположно направленной струей (или плоскоструйная мельница) разгоняет частицы до сверхзвуковых скоростей с помощью газов высокого давления (обычно азота или сжатого воздуха) и измельчает их путем столкновений в центре измельчающей камеры. Основные регулируемые параметры процесса включают:
- Давление при измельчении (0,6–1,2 МПа)
- Скорость вращения классификационного колеса (1000–5000 об/мин)
- Скорость подачи (кг/ч)
- Соотношение расхода вспомогательного воздушного потока к расходу основного воздушного потока
Эти параметры в совокупности определяют энергию столкновения, время пребывания и точность классификации частиц.
Влияние на распределение размеров частиц (РРЧ) анодных материалов из твердого углерода
| Параметры процесса | Влияние на размер частиц (увеличение) | Типичный диапазон изменения D50 | Влияние на ширину распределения (диапазон) |
| Давление шлифовки | D50 значительно снижается | 12 мкм → 4 мкм | Сначала сужается, затем слегка расширяется. |
| Скорость колеса классификатора | D50 линейно уменьшается | 10 мкм → 3 мкм | Значительно сужает (наиболее эффективное средство) |
| Скорость кормления | Значение D50 увеличивается, увеличивается количество более крупных частиц. | 5 мкм → 15 мкм | Распространение значительно расширяется |
| Вспомогательный воздушный поток | Увеличение доли мелкодисперсных частиц приводит к незначительному изменению D50. | – | Уменьшает длину хвоста, размах крыльев незначительно уменьшается. |
Измеренные данные показывают:
- При увеличении давления измельчения с 0,7 МПа до 1,0 МПа значение D50 для твердого углерода уменьшается с 10,2 мкм до 5,1 мкм.
- При давлении 1,0 МПа, когда скорость вращения классификационного колеса увеличивается с 1800 об/мин до 3600 об/мин, значение D50 дополнительно уменьшается с 5,1 мкм до 2,8 мкм, в то время как значение Span ((D90-D10)/D50) уменьшается с 1,45 до 0,92, демонстрируя более узкое распределение.
Узкое и концентрированное распределение частиц по размерам значительно улучшает однородность покрытия электрода, снижает локальные явления перезаряда/переразряда и повышает эффективность первого цикла (эффективность первого цикла твердого углерода может увеличиться на 3–8%).
Влияние на морфологические характеристики частиц твердых углеродных анодных материалов
Струйная мельница — это типичный процесс “самоизмельчения”. По сравнению с измельчением с помощью внешних сил, например, шаровой мельницей, она обладает следующими морфологическими характеристиками:
- Повышенная сферичностьМногочисленные высокоскоростные столкновения непрерывно сглаживают острые углы частиц, улучшая их округлость с 0,65–0,75 до 0,88–0,94, делая их более сферическими.
- Улучшенная гладкость поверхностиСтолкновительное трение удаляет поверхностные заусенцы и микротрещины, уменьшая площадь роста пленки твердого электролита (SEI), что помогает минимизировать необратимую потерю емкости.
- Предотвращение чрезмерного измельчения и агрегацииПо сравнению с механическим измельчением, струйное измельчение происходит при более низких температурах (<80℃), что приводит к снижению поверхностной активности частиц и меньшей склонности к вторичной агрегации, обеспечивая лучшую дисперсию.
- Особое явление: образование пластинчатых структур при чрезмерном давлении.Когда давление измельчения превышает 1,2 МПа, а сам твердый углерод обладает высокой степенью графитизации, некоторые частицы могут расслоиться вдоль слоев, образуя листовидную морфологию. Это увеличивает удельную площадь поверхности (>50 м²/г), что может снизить эффективность первого цикла. Этого явления можно избежать, строго контролируя давление до ≤1,0 МПа.
Практическое влияние размера и морфологии частиц на электрохимические характеристики (типовые данные)
| D50 (мкм) | Охватывать | Удельная площадь поверхности (м²/г) | Плотность насыпного грунта (г/см³) | Первая обратимая емкость (мАч/г) | Эффективность первого цикла (%) |
|---|---|---|---|---|---|
| 12.5 | 1.82 | 8.5 | 0.92 | 308 | 84.2 |
| 7.8 | 1.21 | 12.3 | 1.05 | 332 | 88.7 |
| 4.2 | 0.89 | 18.6 | 1.12 | 341 | 91.3 |
| 2.9 | 0.93 | 31.2 | 1.08 | 338 | 89.1* |
Примечание: Чрезмерная тонкость помола приводит к слишком большой удельной площади поверхности, что, в свою очередь, снижает эффективность первого цикла.
Оптимальный диапазон рабочих характеристик обычно находится в пределах D50 4–8 мкм и Span <1,2.
Рекомендации по оптимизации производственных процессов
Рекомендуемая комбинация параметров (для твердого углерода на основе биомассы/фенольной смолы):
- Давление шлифовки: 0,85-0,95 МПа
- Скорость вращения классификационного колеса: 2800-3400 об/мин
- Норма кормления: Не превышая 70% номинальной мощности оборудования.
- Двухэтапный процесс фрезерования с помощью пневматической струи: Для достижения баланса между производительностью и однородностью размера частиц используйте первую ступень для грубого измельчения (низкая скорость) и вторую ступень для тонкого измельчения (высокая скорость).
- Внедрить мониторинг размера частиц в режиме реального времени (лазерная дифракция) с автоматической обратной связью по скорости вращения классификационного колеса для достижения замкнутого контура управления распределением.
Заключение
Процесс струйной обработки с помощью воздуха, благодаря точному контролю давления измельчения, скорости вращения классификационного колеса и скорости подачи, позволяет регулировать распределение частиц по размерам и морфологию твердых углеродных анодных материалов в широком диапазоне. Среди этих параметров скорость вращения классификационного колеса является наиболее эффективным средством контроля ширины распределения, в то время как оптимальное давление измельчения (0,6–1,0 МПа) позволяет достичь малого значения D50, высокой сферичности частиц и подходящей удельной поверхности. Разумная оптимизация этих параметров может привести к идеальной микроструктуре с “узким распределением, высокой сферичностью и умеренной удельной поверхностью”, что обеспечивает более высокую обратимую емкость, эффективность первого цикла и стабильность циклов в натрий-ионных батареях. Эта управляемость процесса является одной из основных технологических гарантий для крупномасштабного промышленного производства твердых углеродных анодов.
“Спасибо за прочтение. Надеюсь, моя статья вам поможет. Пожалуйста, оставьте комментарий ниже. Вы также можете связаться со службой поддержки Zelda Online по любым дополнительным вопросам”.”
— Опубликовано Джейсон Ван