La stampa 3D a letto di polvere sta uscendo dai laboratori di prototipazione per entrare nella produzione in serie, e la polvere che alimenta queste stampanti rappresenta l'anello in più rapida crescita di questa catena di approvvigionamento. Secondo Global Market Insights, la produzione additiva con polveri metalliche è cresciuta da 650,8 milioni di dollari nel 2025 a circa 813,8 milioni di dollari nel 2026, con una proiezione di 2,9 miliardi di dollari entro il 2035, a un tasso di crescita annuo composto del 15,4%. La polvere è anche la forma di materiale dominante, detenendo una quota del 63,7% del mercato della stampa 3D in metallo nel 2026, con la fusione a letto di polvere come tecnologia leader.
Questa crescita alza l'asticella per quanto riguarda la qualità delle polveri. Una stampante può essere valida solo quanto la polvere che utilizza. Una polvere troppo grossolana, con una gamma granulometrica troppo ampia o contaminata si manifesta con superfici ruvide, strati deboli o stampe difettose. Con l'aumento dei volumi, questi difetti smettono di essere un semplice inconveniente di laboratorio e diventano un vero e proprio problema di costi.
È qui che si trova il mulino a getto Entra in gioco. È lo strumento standard per trasformare una polvere di partenza nella polvere fine, pulita e pronta per la stampa di cui hanno bisogno le stampanti 3D a letto di polvere e i loro operatori.
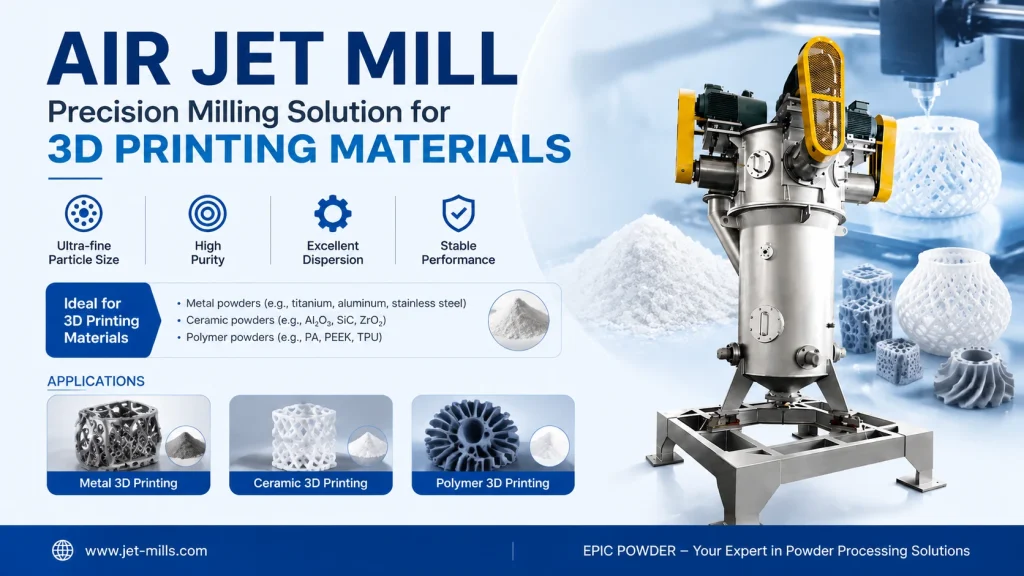
Che cos'è un mulino a getto per la stampa 3D?
Il termine combina due idee, quindi è utile separarle.
Il primo elemento è il materiale per la stampa 3D. I processi a letto di polvere, come la fusione laser selettiva (SLM), la sinterizzazione laser diretta dei metalli (DMLS), la sinterizzazione laser selettiva (SLS) e il binder jetting, realizzano tutti componenti a partire da un letto di polvere. La polvere viene distribuita in strati sottili e poi fusa mediante un raggio laser, un fascio di elettroni o un legante. Poiché ogni strato è sottile, la polvere deve rientrare in un intervallo dimensionale controllato. Le polveri metalliche per i sistemi laser hanno in genere dimensioni comprese tra 15 e 45 micron. Le polveri polimeriche per la SLS hanno solitamente dimensioni comprese tra 40 e 80 micron. Le particelle devono inoltre essere quasi sferiche per poter fluire e compattarsi uniformemente.
La seconda idea è il mulino a getto. Un mulino a getto, chiamato anche mulino a energia fluida, utilizza aria compressa, azoto o un altro gas al posto dei corpi macinanti. Il gas viene forzato attraverso degli ugelli a velocità supersonica, accelerando le particelle fino a farle collidere tra loro. Queste collisioni particella-particella riducono la polvere in particelle di dimensioni più fini. Una ruota di classificazione all'interno della macchina separa il materiale in uscita, inviando le particelle fini e restituendo quelle più grossolane per un ulteriore passaggio. Nessuna parte metallica di macinazione entra in contatto con la polvere, quindi non si verifica usura dei corpi macinanti né contaminazione incrociata.
Mettendo insieme i due elementi, un mulino a getto per materiali di stampa 3D è una macchina che affina e riduce le dimensioni di una polvere di stampa mantenendola pulita e controllata. Prende un materiale di partenza atomizzato o macinato e produce una polvere che si distribuisce uniformemente e si fonde in modo omogeneo.
Due domande frequenti sulla fresatura a getto per polveri per la stampa 3D
Quale granulometria deve avere una polvere per la stampa 3D e perché la sua distribuzione è così importante?
La dimensione esatta dipende dalla stampante. Le polveri metalliche per i sistemi laser hanno generalmente una granulometria compresa tra 15 e 45 micron, con specifiche più rigorose per i lavori di precisione. Le polveri polimeriche per la tecnologia SLS (Selective Laser Sintering) hanno solitamente una granulometria compresa tra 40 e 80 micron. Oltre alla dimensione mediana, ciò che conta è la ristrettezza della distribuzione granulometrica.
Una polvere con un'ampia gamma granulometrica causa problemi visibili. Quando la lama o il rullo del rivestitore stende uno strato di particelle da 20 a 50 micron, qualsiasi particella di dimensioni superiori allo strato viene trascinata attraverso il letto di polvere, lasciando striature e vuoti. Le particelle troppo fini possono essere disperse dal vento o ossidarsi in modo non uniforme. Una distribuzione ristretta, definita da un piccolo intervallo tra D10 e D90, permette a ogni strato di stendersi uniformemente e di fondersi a una velocità simile. Questa è la differenza tra un pezzo denso con una superficie liscia e un pezzo poroso che non supera il controllo qualità.
Un mulino a getto può proteggere le polveri reattive o termosensibili utilizzate nella stampa 3D?
Sì, e questo è uno dei motivi principali per cui si utilizza la macinazione a getto anziché la macinazione meccanica. Un mulino a getto può funzionare con azoto o argon in un circuito chiuso, che protegge i metalli reattivi come il titanio dall'ossigeno. Il gas si espande inoltre quando esce dall'ugello, e questa espansione raffredda la zona di macinazione. Di conseguenza, polveri termosensibili e soggette a ossidazione come le leghe di titanio, l'alluminio e alcuni polimeri possono essere ridotte di dimensioni senza surriscaldarsi o degradarsi.
Poiché non vi è alcun mezzo di macinazione, il mulino non introduce praticamente alcuna contaminazione da metalli. Grazie ai rivestimenti in ceramica o carburo di silicio, i mulini a getto possono mantenere la contaminazione da metalli al di sotto di 5 ppm, un aspetto importante per le polveri di grado medicale, aerospaziale e per gioielleria, dove la purezza è parte integrante delle specifiche.
Perché la fresatura a getto migliora la stampa 3D con polveri
Per un tecnico o un acquirente, il vantaggio di un mulino a getto La differenza rispetto ad altri metodi di riduzione delle dimensioni si riduce a quattro punti.
- Dimensione delle particelle ristretta e regolabile. La pressione del gas, la velocità di alimentazione e la velocità della ruota di classificazione controllano il D50 finale e l'ampiezza della distribuzione. Una singola macchina può soddisfare specifiche diverse per stampanti diverse.
- Nessuna contaminazione. La macinazione senza l'utilizzo di mezzi di macinazione mantiene la polvere pulita, mentre il funzionamento in atmosfera inerte la protegge dall'ossidazione. Il risultato è una polvere che soddisfa limiti di purezza più rigorosi.
- Processi a bassa temperatura. L'effetto di raffreddamento dovuto all'espansione del gas impedisce l'accumulo di calore, preservando così le proprietà dei materiali termosensibili e reattivi.
- Lotti costanti. Macinazione e classificazione si combinano in un unico passaggio, mentre la vagliatura in linea e il monitoraggio delle dimensioni garantiscono risultati costanti da lotto a lotto. Per un team di approvvigionamento, questa ripetibilità si traduce in meno sorprese in fase di produzione.
Questi vantaggi diventano ancora più importanti man mano che la stampa a letto di polvere passa dalla fase di prototipazione alla produzione in serie. Superfici lisce e dense sono ora fondamentali per migliaia di pezzi, non solo per una manciata di campioni. Nella stampa a letto di polvere, la qualità della superficie inizia con una polvere che si distribuisce e si fonde in modo uniforme, esattamente ciò che garantiscono particelle strette e pulite.
Come produrre polvere per la stampa 3D con un mulino a getto
Una volta impostati i parametri, il processo è semplice. Ecco come funziona una tipica fase di produzione.
Fase 1. Scegliere il mulino e il target. Selezionare un mulino a getto contrapposto a letto fluido dimensionato per la propria produzione e definire l'intervallo D50 e D10/D90 richiesto per la stampante che si intende utilizzare, che sia SLM, DMLS, SLS o binder jetting.
Fase 2. Preparare la materia prima. Partire da una polvere atomizzata o pre-macinata e verificarne il livello di umidità. Una materia prima umida o ossidata non scorrerà correttamente attraverso il mulino e potrebbe compromettere la polvere finale.
Fase 3. Impostare i parametri di macinazione. Regolare la pressione del gas, la velocità di alimentazione e la velocità della ruota classificatrice. Una pressione maggiore e una velocità di alimentazione inferiore producono una polvere più fine. La velocità della ruota classificatrice determina il punto di taglio per il materiale che esce dalla camera.
Fase 4. Selezionare il gas di processo. Utilizzare aria compressa per materiali non reattivi. Passare all'azoto o all'argon in un circuito chiuso per titanio, alluminio e altre polveri reattive o soggette a ossidazione.
Fase 5. Macinazione e classificazione. Far passare la polvere attraverso il mulino. Le particelle fini passano attraverso il classificatore e vengono raccolte, mentre le particelle più grossolane ritornano per un altro passaggio all'interno dello stesso sistema chiuso.
Fase 6. Verifica e registrazione. Controllare l'output con diffrazione laser per la granulometria, oltre a setacciatura e misurazioni di flusso e ossigeno ove necessario. Registrare il lotto per la tracciabilità, soprattutto per le polveri metalliche utilizzate in settori regolamentati.
Due casi dal campo
Caso 1. Polvere di metallo per gioielleria
Uno studio europeo di gioielleria personalizzata, passato dalla fresatura meccanica alla fresatura a getto di polvere di titanio e oro, ha riportato un miglioramento del 40% nella risoluzione di stampa e ha quasi eliminato i pezzi difettosi. La polvere più fine e pulita ha permesso di realizzare delicati disegni a filigrana, a reticolo e cavi, impossibili da produrre con la fusione e la lavorazione CNC.
Caso 2. Polvere di lega di titanio per SLM
Nella fresatura a getto di gas inerte, la polvere di lega di titanio può essere ridotta e classificata in una distribuzione approssimativamente compresa tra D10 (18-22 micron), D50 (30-40 micron) e D90 (50-60 micron). Questa banda ristretta si distribuisce uniformemente e si compatta bene, consentendo una maggiore densità dei pezzi e superfici più lisce nella fusione laser a letto di polvere.
Se hai bisogno di un mulino a getto Per produrre o raffinare polveri per la stampa 3D, contattate Qingdao EPIC Powder Machinery. Progettiamo mulini a getto a letto fluido per polveri metalliche, polimeriche e ceramiche e possiamo effettuare prove di macinazione sul vostro materiale.
Polvere epica
Epic Powder vanta oltre 20 anni di esperienza nel settore delle polveri ultrafini. Promuoviamo attivamente lo sviluppo futuro delle polveri ultrafini, concentrandoci sui processi di frantumazione, macinazione, classificazione e modifica delle stesse. Contattaci Per una consulenza gratuita e soluzioni personalizzate! Il nostro team di esperti si impegna a fornire prodotti e servizi di alta qualità per massimizzare il valore della lavorazione delle vostre polveri.
Qingdao EPIC Powder Machinery Co., Ltd. | www.epicmlling.com
“"Grazie per aver letto questo articolo. Spero vi sia stato utile. Lasciate un commento qui sotto. Per qualsiasi ulteriore informazione, potete anche contattare Zelda, un'operatrice del servizio clienti online di EPIC Powder."”
— Jason Wang, Ingegnere
Errore: Modulo di contatto non trovato.