A impressão 3D em leito de pó está saindo dos laboratórios de protótipos e entrando na produção em série, e o pó que alimenta essas impressoras é o elo de crescimento mais rápido nessa cadeia de suprimentos. De acordo com a Global Market Insights, a manufatura aditiva com pós metálicos cresceu de US$ 650,8 milhões em 2025 para um valor estimado de US$ 813,8 milhões em 2026, com uma projeção de alcançar US$ 2,9 bilhões em 2035, a uma taxa de crescimento anual composta de 15,4%. O pó também é a forma de material dominante, detendo uma participação de 63,7% no mercado de impressão 3D em metal em 2026, com a fusão em leito de pó como uma das principais tecnologias.
Esse crescimento eleva o padrão de qualidade do pó. Uma impressora só pode ser tão boa quanto o pó que utiliza. Pó muito grosso, com uma variação granulométrica muito ampla ou contaminado resulta em superfícies ásperas, camadas fracas ou falhas na impressão. À medida que os volumes aumentam, esses defeitos deixam de ser um inconveniente de laboratório e se tornam um problema real de custo.
É aqui que o moinho a jato É a ferramenta padrão para transformar um pó de matéria-prima em um pó fino, limpo e pronto para impressão, essencial para impressoras 3D de leito de pó e seus operadores.
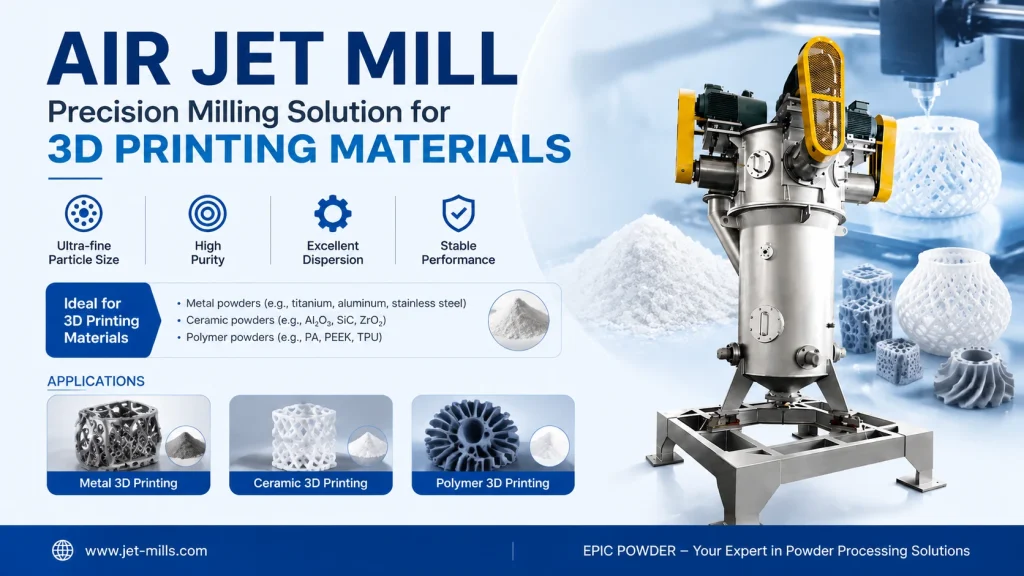
O que é um moinho de jato de material para impressão 3D?
O termo combina duas ideias, por isso é útil separá-las.
O primeiro fator é o material de impressão 3D. Processos de leito de pó, como a fusão seletiva a laser (SLM), a sinterização direta de metal a laser (DMLS), a sinterização seletiva a laser (SLS) e a deposição por jato de aglutinante, constroem peças a partir de um leito de pó. O pó é espalhado em camadas finas e, em seguida, fundido por um feixe de laser, um feixe de elétrons ou um aglutinante. Como cada camada é fina, o pó deve se enquadrar em uma faixa de tamanho controlada. Os pós metálicos para sistemas a laser geralmente têm entre 15 e 45 micrômetros. Os pós de polímero para SLS geralmente variam de 40 a 80 micrômetros. As partículas também precisam ser quase esféricas para que fluam e se compactem uniformemente.
A segunda ideia é o moinho de jato. Um moinho de jato, também chamado de moinho de energia fluida, utiliza ar comprimido, nitrogênio ou outro gás em vez de meios de moagem. O gás é forçado através de bicos a uma velocidade supersônica, o que acelera as partículas até que colidam umas com as outras. Essas colisões partícula a partícula quebram o pó em tamanhos mais finos. Uma roda classificadora dentro da máquina separa o material produzido, enviando as partículas finas e retornando as grossas para uma segunda passagem. Nenhuma peça metálica de moagem entra em contato com o pó, portanto não há desgaste dos meios de moagem nem contaminação cruzada.
Ao combinar esses dois elementos, temos um moinho a jato para materiais de impressão 3D, uma máquina que refina e reduz o tamanho do pó de impressão, mantendo-o limpo e controlado. Ele utiliza matéria-prima atomizada ou moída e produz um pó que se espalha uniformemente e se funde de forma consistente.
Duas perguntas comuns sobre a fresagem a jato para pós de impressão 3D
Qual o tamanho de partícula ideal para um pó de impressão 3D e por que a distribuição desse tamanho é tão importante?
O tamanho exato das partículas depende da impressora. Os pós metálicos para sistemas a laser geralmente variam de 15 a 45 mícrons, com especificações mais rigorosas para trabalhos de alta precisão. Os pós poliméricos para SLS (laseração sintética) geralmente variam de 40 a 80 mícrons. Tão importante quanto o tamanho médio é a estreiteza da distribuição das partículas.
Um pó com uma ampla faixa de tamanho causa problemas visíveis. Quando a lâmina ou o rolo do recobridor espalha uma camada de 20 a 50 mícrons, qualquer partícula maior que a camada é arrastada pela superfície, deixando marcas e vazios. Partículas muito finas podem ser dispersas pelo vento ou oxidadas de forma irregular. Uma distribuição estreita, definida por um pequeno intervalo entre D10 e D90, permite que cada camada se espalhe uniformemente e derreta a uma taxa semelhante. Essa é a diferença entre uma peça densa com superfície lisa e uma peça porosa que não passa na inspeção.
Um moinho a jato pode proteger pós de impressão 3D reativos ou sensíveis ao calor?
Sim, e essa é uma das principais razões pelas quais a moagem por jato é usada em vez da moagem mecânica. Um moinho de jato pode funcionar com nitrogênio ou argônio em um circuito fechado, o que protege metais reativos como o titânio do oxigênio. O gás também se expande ao sair do bocal, e essa expansão resfria a zona de moagem. Como resultado, pós sensíveis ao calor e propensos à oxidação, como ligas de titânio, alumínio e certos polímeros, podem ser reduzidos em tamanho sem superaquecer ou se degradar.
Como não há meios de moagem, o moinho praticamente não adiciona contaminação metálica. Com revestimentos de cerâmica ou carbeto de silício, os moinhos a jato podem manter a contaminação metálica abaixo de 5 ppm, o que é importante para pós de grau médico, aeroespacial e de joalheria, onde a pureza faz parte da especificação.
Por que a fresagem a jato melhora o pó para impressão 3D
Para um técnico ou um comprador, a vantagem de um moinho a jato A vantagem de outros métodos de redução de tamanho se resume a quatro pontos.
- Tamanho de partícula estreito e ajustável. A pressão do gás, a taxa de alimentação e a velocidade da roda classificadora controlam o D50 final e a largura da distribuição. Uma única máquina pode atingir especificações diferentes para impressoras diferentes.
- Sem contaminação. A moagem sem meios abrasivos mantém o pó limpo, e a operação em atmosfera inerte o protege da oxidação. O resultado é um pó que atende a limites de pureza mais rigorosos.
- Processamento a baixa temperatura. O efeito de resfriamento da expansão do gás impede o acúmulo de calor, de modo que o processo preserva as propriedades de materiais sensíveis ao calor e reativos.
- Lotes consistentes. A moagem e a classificação combinam-se numa única passagem, e a peneiração em linha, juntamente com o monitoramento do tamanho das partículas, mantém os resultados consistentes de lote para lote. Para uma equipe de compras, essa repetibilidade significa menos surpresas no chão de fábrica.
Esses benefícios tornam-se ainda mais importantes à medida que a impressão em leito de pó passa de protótipos para produção em série. Superfícies lisas e densas agora são essenciais para milhares de peças, e não apenas para algumas amostras. Na impressão em leito de pó, essa qualidade de superfície começa com um pó que se espalha e se funde uniformemente, que é exatamente o que partículas finas e limpas proporcionam.
Como produzir pó para impressão 3D com um moinho de jato
O processo é simples uma vez definidos os parâmetros. Veja como funciona uma produção típica.
Passo 1. Escolha o moinho e o alvo. Selecione um moinho de jatos opostos de leito fluidizado dimensionado para sua produção. Defina a faixa de D50 e D10/D90 necessária para a impressora pretendida, seja ela SLM, DMLS, SLS ou jateamento de aglutinante.
Etapa 2. Prepare a matéria-prima. Comece com um pó atomizado ou pré-moído e verifique seu nível de umidade. Matéria-prima úmida ou oxidada não fluirá corretamente pelo moinho e poderá estragar o pó final.
Etapa 3. Defina os parâmetros de moagem. Ajuste a pressão do gás, a taxa de alimentação e a velocidade da roda classificadora. Pressão mais alta e alimentação mais lenta produzem pó mais fino. A velocidade da roda classificadora define o ponto de corte para o material que sai da câmara.
Etapa 4. Selecione o gás de processo. Use ar comprimido para materiais não reativos. Troque para nitrogênio ou argônio em circuito fechado para titânio, alumínio e outros pós reativos ou propensos à oxidação.
Etapa 5. Moagem e classificação. Passe o pó pelo moinho. As partículas finas passam pelo classificador e são coletadas, enquanto as partículas grossas retornam para uma segunda passagem dentro do mesmo sistema fechado.
Etapa 6. Verificar e registrar. Verifique o resultado com difração a laser para tamanho de partícula, além de peneiramento, medições de fluxo e oxigênio, quando necessário. Registre o lote para rastreabilidade, especialmente para pós metálicos usados em indústrias regulamentadas.
Dois casos do campo
Caso 1. Pó metálico para joias
Um estúdio europeu de joias personalizadas que trocou a moagem mecânica pela moagem a jato de pó de titânio e ouro relatou uma melhoria de 40% na resolução de impressão e praticamente eliminou as falhas de produção. O pó mais fino e limpo permitiu a criação de filigranas delicadas, treliças e designs vazados que a fundição e a usinagem CNC não conseguiam produzir.
Caso 2. Pó de liga de titânio para SLM
Na moagem por jato de gás inerte, o pó de liga de titânio pode ser reduzido e classificado em uma distribuição em torno de D10 de 18 a 22 mícrons, D50 de 30 a 40 mícrons e D90 de 50 a 60 mícrons. Essa faixa estreita se espalha uniformemente e se compacta bem, o que permite maior densidade de peças e superfícies mais lisas na fusão seletiva a laser em leito de pó.
Se você precisar de um moinho a jato Para produzir ou refinar pós para impressão 3D, entre em contato com a Qingdao EPIC Powder Machinery. Projetamos moinhos de jato de leito fluidizado para pós de metal, polímero e cerâmica e podemos realizar testes de moagem com o seu material.
Pó Épico
A Epic Powder possui mais de 20 anos de experiência na indústria de pós ultrafinos. Promovemos ativamente o desenvolvimento futuro de pós ultrafinos, com foco nos processos de britagem, moagem, classificação e modificação desses pós. Contate-nos Para uma consulta gratuita e soluções personalizadas! Nossa equipe de especialistas se dedica a fornecer produtos e serviços de alta qualidade para maximizar o valor do seu processamento de pó.
Qingdao EPIC Powder Machinery Co., Ltd. | www.epicmilling.com
“Obrigado pela leitura. Espero que meu artigo tenha ajudado. Deixe um comentário abaixo. Você também pode entrar em contato com a representante de atendimento ao cliente da EPIC Powder, Zelda, para qualquer dúvida.”
— Jason Wang, Engenheiro
Erro: Formulário de contacto não encontrado.