3D-печать порошковым методом переходит из стадии прототипирования в серийное производство, и порошок, используемый в этих принтерах, является самым быстрорастущим звеном в этой цепочке поставок. По данным Global Market Insights, аддитивное производство с использованием металлических порошков выросло с 650,8 млн долларов США в 2025 году до примерно 813,8 млн долларов США в 2026 году, и, по прогнозам, достигнет 2,9 млрд долларов США к 2035 году при среднегодовом темпе роста в 15,4%. Порошок также является доминирующей формой материала, занимая 63,7% рынка 3D-печати металлом в 2026 году, при этом технология послойного спекания порошка является ведущим технологическим направлением.
Этот рост повышает планку качества порошка. Качество 3D-принтера напрямую зависит от качества используемого порошка. Слишком крупный порошок, слишком широкий диапазон размеров частиц или загрязненный порошок приводят к шероховатости поверхности, слабым слоям или неудачным результатам печати. По мере увеличения объемов производства эти дефекты перестают быть просто неудобством для лаборатории и становятся реальной проблемой с точки зрения затрат.
Здесь находится струйная мельница В дело вступает этот инструмент. Это стандартный инструмент для превращения порошкообразного сырья в узкий, чистый, готовый к печати порошок, на который полагаются 3D-принтеры с порошковой подложкой и их операторы.
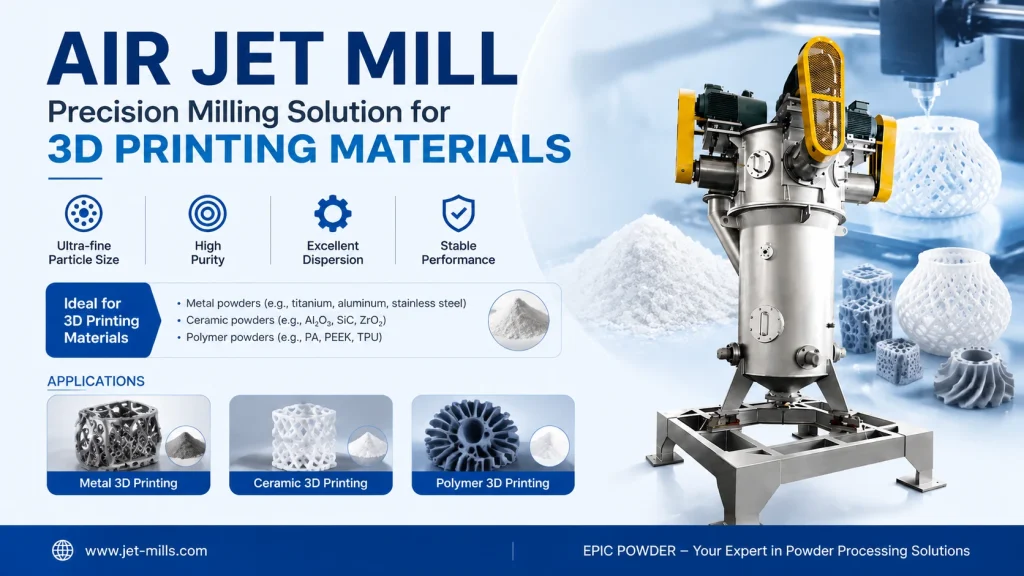
Что такое струйный фрезерный станок для 3D-печати?
Этот термин объединяет две идеи, поэтому он помогает их разделить.
Первый фактор — это материал для 3D-печати. Процессы порошковой печати, такие как селективное лазерное плавление (SLM), прямое лазерное спекание металла (DMLS), селективное лазерное спекание (SLS) и струйная печать связующим веществом, позволяют создавать детали из порошкового слоя. Порошок распределяется тонкими слоями, а затем сплавляется лазерным лучом, электронным лучом или связующим веществом. Поскольку каждый слой тонкий, размер частиц порошка должен находиться в пределах контролируемого диапазона. Для лазерных систем металлические порошки обычно имеют размер от 15 до 45 микрон. Для SLS полимерные порошки обычно имеют размер от 40 до 80 микрон. Частицы также должны быть близки к сферической форме, чтобы они равномерно распределялись и упаковывались.
Вторая идея — струйная мельница. Струйная мельница, также называемая мельницей с использованием энергии жидкости, использует сжатый воздух, азот или другой газ вместо мелющих тел. Газ подается через сопла со сверхзвуковой скоростью, что ускоряет частицы до тех пор, пока они не столкнутся друг с другом. Эти столкновения частиц измельчают порошок на более мелкие частицы. Внутри машины находится классификационное колесо, которое сортирует выходной поток, отправляя мелкие частицы наружу, а крупные возвращая для повторного прохода. Металлические измельчающие детали не соприкасаются с порошком, поэтому отсутствует износ мелющих тел и перекрестное загрязнение.
Соединив эти два элемента, получаем струйную мельницу для 3D-печати — устройство, которое измельчает и сужает размер частиц печатного порошка, сохраняя при этом его чистоту и контролируемый процесс. Она берет распыленное или измельченное сырье и подает порошок, который равномерно распределяется и стабильно сплавляется.
Два распространенных вопроса о струйном фрезеровании порошков для 3D-печати
Какой размер частиц необходим для порошка для 3D-печати, и почему распределение частиц имеет такое большое значение?
Точный целевой размер зависит от принтера. Металлические порошки для лазерных систем обычно имеют размер частиц от 15 до 45 микрон, с более жесткими требованиями для работы с мелкими деталями. Полимерные порошки для SLS обычно имеют размер частиц от 40 до 80 микрон. Важнее, чем медианный размер, является узость распределения частиц.
Порошок с широким диапазоном размеров частиц вызывает видимые проблемы. Когда лезвие или валик устройства для нанесения покрытия распределяет слой толщиной от 20 до 50 микрон, любые частицы большего размера, чем этот слой, проходят через слой, оставляя полосы и пустоты. Слишком мелкие частицы могут быть сдуты или неравномерно окислены. Узкое распределение, определяемое небольшим зазором между D10 и D90, позволяет каждому слою распределяться ровно и плавиться с одинаковой скоростью. В этом разница между плотной деталью с гладкой поверхностью и пористой деталью, не прошедшей контроль качества.
Может ли струйная мельница защитить реактивные или термочувствительные порошки для 3D-печати?
Да, и это одна из главных причин, почему струйная мельница используется вместо механической. Струйная мельница может работать на азоте или аргоне в замкнутом контуре, что защищает реакционноспособные металлы, такие как титан, от кислорода. Газ также расширяется при выходе из сопла, и это расширение охлаждает зону измельчения. В результате, чувствительные к нагреву и склонные к окислению порошки, такие как титановые сплавы, алюминий и некоторые полимеры, могут быть измельчены без перегрева или деградации.
Поскольку в мельнице отсутствуют измельчающие элементы, она практически не вносит металлических примесей. Благодаря керамической или карбидкремниевой футеровке струйные мельницы могут удерживать содержание металлических примесей ниже 5 ppm, что важно для порошков медицинского, аэрокосмического и ювелирного назначения, где чистота является частью технических требований.
Почему струйная фрезеровка улучшает качество порошка для 3D-печати
Для технического специалиста или покупателя преимущество заключается в следующем: струйная мельница В отличие от других методов уменьшения размера, преимущества сводятся к четырем пунктам.
- Узкий и регулируемый размер частиц. Давление газа, скорость подачи и скорость вращения классификационного колеса определяют конечную плотность D50 и ширину распределения. Одна машина может соответствовать различным параметрам для разных принтеров.
- Загрязнения нет. Бесщеточное измельчение обеспечивает чистоту порошка, а работа в инертном газе защищает его от окисления. В результате получается порошок, соответствующий более строгим стандартам чистоты.
- Обработка при низких температурах. Охлаждающий эффект расширения газа предотвращает накопление тепла, поэтому процесс сохраняет свойства термочувствительных и реакционноспособных материалов.
- Стабильные партии. Измельчение и классификация объединены в одном проходе, а встроенное просеивание и контроль размера обеспечивают стабильность результатов от партии к партии. Для отдела закупок такая повторяемость означает меньше неожиданностей на производственном участке.
Эти преимущества становятся еще более важными по мере того, как технология порошковой печати переходит от прототипов к серийному производству. Гладкие, плотные поверхности теперь важны для тысяч деталей, а не только для нескольких образцов. В порошковой печати качество поверхности начинается с равномерного распределения и сплавления порошка, что и обеспечивают узкие, чистые частицы.
Как производить порошок для 3D-печати с помощью струйной мельницы
После установки параметров процесс становится простым. Вот как проходит типичный производственный цикл.
Шаг 1. Выберите фрезерный станок и мишень. Выберите фрезерный станок с псевдоожиженным слоем и противоположной струйной подачей материала, подходящий для вашего производства, и определите требуемые значения D50 и D10/D90 для предполагаемого принтера, будь то SLM, DMLS, SLS или струйная печать связующим веществом.
Шаг 2. Подготовка сырья. Начните с распыленного или предварительно измельченного порошка и проверьте уровень его влажности. Влажное или окисленное сырье не будет должным образом проходить через мельницу и может испортить конечный порошок.
Шаг 3. Установите параметры измельчения. Отрегулируйте давление газа, скорость подачи и скорость вращения классификационного колеса. Более высокое давление и более медленная подача позволяют получить более мелкий порошок. Скорость вращения классификатора определяет точку отсечки для того, что выходит из камеры.
Шаг 4. Выберите технологический газ. Для нереактивных материалов используйте сжатый воздух. Для титана, алюминия и других реактивных или склонных к окислению порошков переключитесь на азот или аргон в замкнутом контуре.
Шаг 5. Измельчение и классификация. Пропустите порошок через мельницу. Мелкие частицы проходят через классификатор и собираются, а крупные частицы возвращаются для повторного прохождения внутри той же замкнутой системы.
Шаг 6. Проверка и регистрация. Проверьте результат с помощью лазерной дифракции для определения размера частиц, а также проведите просеивание, измерение расхода и содержания кислорода, где это необходимо. Зарегистрируйте партию для обеспечения прослеживаемости, особенно для металлических порошков, используемых в регулируемых отраслях промышленности.
Два случая из практики
Случай 1. Металлический порошок для ювелирных изделий.
Европейская ювелирная мастерская, перешедшая от механической обработки титанового и золотого порошка к обработке струйным фрезером, сообщила об улучшении разрешения печати на 40 процентов и практически полном исключении неудачных проектов. Более мелкий и чистый порошок позволил создавать тонкие филигранные, решетчатые и полые узоры, которые были недоступны для литья и ЧПУ-обработки.
Пример 2. Порошок титанового сплава для SLM.
При струйном измельчении в инертном газе порошок титанового сплава может быть измельчен и классифицирован в диапазоне размеров частиц: D10 (18–22 микрона), D50 (30–40 микрон) и D90 (50–60 микрон). Этот узкий диапазон обеспечивает равномерное распределение и плотную упаковку, что позволяет получать детали с более высокой плотностью и более гладкими поверхностями при лазерном спекании порошка.
Если вам нужен струйная мельница Для производства или очистки порошков для 3D-печати обращайтесь в компанию Qingdao EPIC Powder Machinery. Мы проектируем струйные мельницы с псевдоожиженным слоем для металлических, полимерных и керамических порошков и можем провести пробное измельчение вашего материала.
Эпическая пудра
Компания Epic Powder имеет более чем 20-летний опыт работы в индустрии ультратонких порошков. Мы активно содействуем развитию производства ультратонких порошков, уделяя особое внимание процессам дробления, измельчения, классификации и модификации ультратонких порошков. Связаться с нами Для бесплатной консультации и индивидуальных решений! Наша команда экспертов стремится предоставлять высококачественные продукты и услуги, чтобы максимально повысить эффективность обработки порошковых материалов.
Компания Qingdao EPIC Powder Machinery Co., Ltd. | www.epicmilling.com
“Спасибо за прочтение. Надеюсь, моя статья вам поможет. Пожалуйста, оставьте комментарий ниже. Вы также можете связаться с представителем службы поддержки клиентов EPIC Powder, Зельдой, по любым дополнительным вопросам”.”
— Джейсон Ванг, Инженер
Ошибка: Контактная форма не найдена.