3D-друк з парашковым слоем выходзіць з лабараторыі прататыпаў і пераходзіць у серыйную вытворчасць, і парашок, які папаўняе гэтыя прынтары, з'яўляецца самым хуткарослым звяном у гэтым ланцужку паставак. Паводле звестак Global Market Insights, адытыўная вытворчасць з выкарыстаннем металічных парашкоў вырасла з 650,8 мільёна долараў ЗША ў 2025 годзе да, паводле ацэнак, 813,8 мільёна долараў ЗША ў 2026 годзе, і, хутчэй за ўсё, да 2,9 мільярда долараў ЗША да 2035 года дасягне 2,9 мільярда долараў ЗША пры сукупным гадавым тэмпе росту 15,4 працэнта. Парашок таксама з'яўляецца дамінуючай формай матэрыялу, займаючы 63,7 працэнта рынку 3D-друку металам у 2026 годзе, прычым плаўленне ў парашковым слоі з'яўляецца вядучым тэхналагічным напрамкам.
Гэты рост павышае планку якасці парашка. Прынтар можа быць настолькі добрым, наколькі добры парашок, які ён наносіць. Занадта буйны, занадта шырокі па памеры або забруджаны парашок праяўляецца ў выглядзе шурпатых паверхняў, слабых слаёў або няўдалых зборак. Па меры павелічэння аб'ёмаў гэтыя дэфекты перастаюць быць нязручнасцю для лабараторыі і становяцца рэальнай праблемай выдаткаў.
Вось дзе рэактыўны млын Гэта стандартны інструмент для ўзяцця парашкападобнай сыравіны і пераўтварэння яе ў вузкі, чысты, гатовы да друку парашок, на які разлічваюць 3D-прынтэры з парашковым ложкам і іх аператары.
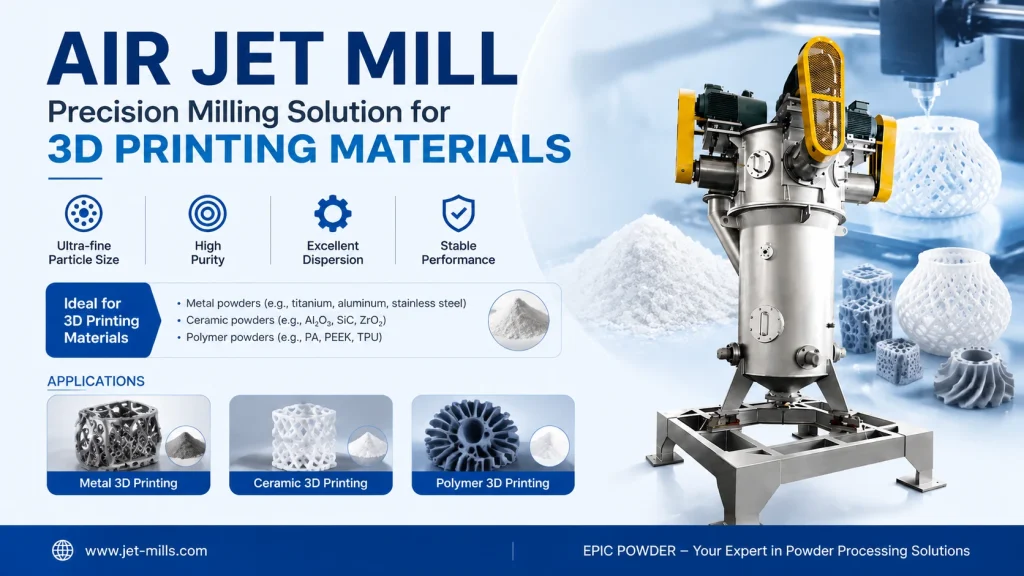
Што такое 3D-друкаваны матэрыял для струйнага млына?
Гэты тэрмін аб'ядноўвае дзве ідэі, таму ён дапамагае іх раздзяліць.
Першы — гэта матэрыял для 3D-друку. Працэсы парашковага пласта, такія як селектыўнае лазернае плаўленне (SLM), прамое лазернае спяканне металу (DMLS), селектыўнае лазернае спяканне (SLS) і струменевае нанясенне злучнага рэчыва, выкарыстоўваюць усе дэталі для зборкі з парашковага пласта. Парашок раскладваецца тонкімі пластамі, а затым плаўляецца лазерным прамянём, электронным прамянём або злучным рэчывам. Паколькі кожны пласт тонкі, парашок павінен трапляць у кантраляванае акно памераў. Металічныя парашкі для лазерных сістэм звычайна маюць памер ад 15 да 45 мікрон. Палімерныя парашкі для SLS звычайна маюць памер ад 40 да 80 мікрон. Часціцы таксама павінны быць амаль сферычнымі, каб яны цяклі і ўпакоўваліся раўнамерна.
Другая ідэя — струменевы млын. Струменевы млын, які таксама называюць млынам на вадкасці, выкарыстоўвае сціснутае паветра, азот або іншы газ замест малольнага асяроддзя. Газ прапускаецца праз сопла з звышгукавой хуткасцю, што паскарае часціцы, пакуль яны не сутыкнуцца адна з адной. Гэтыя сутыкненні часціц з часціцамі разбіваюць парашок на больш дробныя памеры. Класіфікацыйнае кола ўнутры машыны сартуе выхад, адпраўляючы дробныя часціцы і вяртаючы буйныя для наступнага праходу. Металічныя малольныя дэталі не дакранаюцца парашка, таму няма зносу асяроддзя і перакрыжаванага забруджвання.
Злучыце гэтыя два фактары і атрымаеце струйны млын для 3D-друку — машыну, якая ўдасканальвае і звужае памер друкарскага парашка, захоўваючы яго чысціню і кантроль. Ён выкарыстоўвае распылены або здробнены сыравіну і выдае парашок, які раўнамерна размеркоўваецца і паслядоўна зліпаецца.
Два распаўсюджаныя пытанні аб струменевым фрэзераванні для 3D-друку парашкамі
Які памер часціц патрэбны парашку для 3D-друку, і чаму размеркаванне мае такое значэнне?
Дакладны памер залежыць ад прынтара. Металічныя парашкі для лазерных сістэм звычайна маюць памер ад 15 да 45 мікрон, з больш жорсткімі патрабаваннямі для апрацоўкі дробных дэталяў. Палімерныя парашкі для SLS звычайна маюць памер ад 40 да 80 мікрон. Гэтак жа важна, як і сярэдні памер, — гэта вузкае размеркаванне.
Парашок з шырокім дыяпазонам памераў стварае бачныя праблемы. Калі лязо або валік для паўторнага нанясення пакрыцця наносяць пласт памерам ад 20 да 50 мікрон, любая часціца, большая за пласт, пранікае праз пласт і пакідае палосы і пустэчы. Занадта дробныя часціцы могуць быць здзьмутыя або акісленыя нераўнамерна. Вузкае размеркаванне, якое вызначаецца невялікім зазорам паміж D10 і D90, дазваляе кожнаму пласту распаўсюджвацца роўна і плаўіцца з аднолькавай хуткасцю. У гэтым розніца паміж шчыльнай дэталлю з гладкай паверхняй і сітаватай дэталлю, якая не праходзіць праверку.
Ці можа струменевы млын абараніць рэактыўныя або адчувальныя да цяпла парашкі для 3D-друку?
Так, і гэта адна з галоўных прычын выкарыстання струменевага памолу замест механічнага. Струменевы млын можа працаваць на азоце або аргоне ў замкнёным цыкле, які абараняе ад кіслароду актыўныя металы, такія як тытан. Газ таксама пашыраецца, калі выходзіць з сопла, і гэта пашырэнне астуджае зону памолу. У выніку, цеплаадчувальныя і схільныя да акіслення парашкі, такія як тытанавыя сплавы, алюміній і некаторыя палімеры, могуць быць паменшаны ў памеры без перагрэву або дэградацыі.
Паколькі ў млынах няма маючых матэрыялаў, ён практычна не дадае металічных забруджванняў. Дзякуючы керамічнай або карбід-крэмніевай футроўцы, струменевыя млыны могуць утрымліваць забруджванне металам ніжэй за 5 праміле, што важна для медыцынскіх, аэракасмічных і ювелірных парашкоў, дзе чысціня з'яўляецца часткай спецыфікацыі.
Чаму струменевае фрэзераванне паляпшае парашок для 3D-друку
Для тэхніка або пакупніка перавага рэактыўны млын у параўнанні з іншымі метадамі памяншэння памеру зводзіцца да чатырох пунктаў.
- Вузкі і рэгуляваны памер часціц. Ціск газу, хуткасць падачы і хуткасць класіфікацыйнага кола кантралююць канчатковы D50 і шырыню размеркавання. Адна машына можа адпавядаць розным спецыфікацыям для розных прынтараў.
- Няма забруджвання. Памол без ужывання асяроддзя захоўвае чысціню парашка, а праца ў асяроддзі інэртнага газу абараняе яго ад акіслення. У выніку атрымліваецца парашок, які адпавядае больш строгім патрабаванням да чысціні.
- Нізкатэмпературная апрацоўка. Астуджальны эфект пашырэння газу спыняе назапашванне цяпла, таму працэс захоўвае ўласцівасці цеплаадчувальных і рэактыўных матэрыялаў.
- Паслядоўныя партыі. Дробленне і класіфікацыя спалучаюцца за адзін праход, а ўбудаванае прасейванне плюс кантроль памеру забяспечваюць стабільныя вынікі ад партыі да партыі. Для каманды па закупках такая паўтаральнасць азначае менш нечаканасцяў на вытворчасці.
Гэтыя перавагі становяцца ўсё больш важнымі па меры таго, як парашковы друк маштабуецца ад прататыпаў да серыйнай вытворчасці. Гладкія, шчыльныя паверхні цяпер маюць значэнне для тысяч дэталяў, а не толькі для некалькіх узораў. Пры парашковым друку гэтая якасць паверхні пачынаецца з парашка, які раўнамерна размеркоўваецца і зліваецца, што і забяспечваюць вузкія, чыстыя часціцы.
Як вырабляць парашок для 3D-друку з дапамогай струменевага млына
Працэс просты пасля ўсталёўкі параметраў. Вось як працуе тыповы вытворчы цыкл.
Крок 1. Выберыце млын і мэту. Выберыце струменевы млын з псеўдазмяшчальным слоем, які адпавядае памеру вашай прадукцыі, і вызначце неабходны дыяпазон D50 і D10/D90 для меркаванага прынтара, няхай гэта будзе SLM, DMLS, SLS або струменевы друк злучнай тканіны.
Крок 2. Падрыхтуйце сыравіну. Пачніце з распыленага або папярэдне здробненага парашка і праверце яго ўзровень вільготнасці. Вільготная або акісленая сыравіна не будзе правільна праходзіць праз млын і можа сапсаваць канчатковы парашок.
Крок 3. Усталюйце параметры памолу. Адрэгулюйце ціск газу, хуткасць падачы і хуткасць кручэння класіфікацыйнага круга. Больш высокі ціск і павольная падача дазваляюць атрымаць больш дробны парашок. Хуткасць класіфікатара ўстанаўлівае кропку адсячэння таго, што выходзіць з камеры.
Крок 4. Выберыце тэхналагічны газ. Для нерэактыўных матэрыялаў выкарыстоўвайце сціснутае паветра. Для тытана, алюмінія і іншых рэактыўных або схільных да акіслення парашкоў пераключыцеся на азот або аргон у замкнёным цыкле.
Крок 5. Здрабніце і класіфікуйце. Прапусціце парашок праз млын. Дробныя часціцы праходзяць класіфікатар і збіраюцца, а буйныя часціцы вяртаюцца для наступнага праходу ўнутры той жа замкнёнай сістэмы.
Крок 6. Праверка і запіс. Праверце памер часціц з дапамогай лазернай дыфракцыі, а таксама прасейванне і вымярэнні патоку і кіслароду, дзе неабходна. Зарэгіструйце партыю для адсочвання, асабліва для металічных парашкоў, якія выкарыстоўваюцца ў рэгуляваных галінах прамысловасці.
Два выпадкі з поля
Выпадак 1. Металічны парашок для ювелірных вырабаў
Еўрапейская студыя па вырабе ювелірных вырабаў на заказ, якая перайшла з механічнага фрэзеравання на струменевае фрэзераванне тытанавага і залатога парашка, паведаміла пра паляпшэнне раздзялення друку на 40 працэнтаў і амаль цалкам пазбавілася ад няўдалых зборак. Больш дробны і чысты парашок дазволіў ствараць далікатныя філігранныя, рашоткавыя і полыя ўзоры, якія немагчыма было стварыць на ліццёвых станках з ЧПУ.
Выпадак 2. Парашок тытанавага сплаву для СЛМ
Пры фрэзераванні ў асяроддзі інэртнага газу парашок тытанавых сплаваў можна здрабніць і класіфікаваць па размеркаванні прыкладна ад 18 да 22 мікрон для D10, ад 30 да 40 мікрон для D50 і ад 50 да 60 мікрон для D90. Гэтая вузкая паласа раўнамерна распаўсюджваецца і добра ўпакоўваецца, што спрыяе больш высокай шчыльнасці дэталяў і больш гладкім паверхням пры лазерным сплаўленні ў парашковым слоі.
Калі вам патрэбен рэактыўны млын Каб вырабляць або ўдасканальваць парашкі для 3D-друку, звяжыцеся з кампаніяй Qingdao EPIC Powder Machinery. Мы распрацоўваем струменевыя млыны з кіпячым слоем для металічных, палімерных і керамічных парашкоў і можам правесці пробнае памолаванне вашага матэрыялу.
Эпічны парашок
Epic Powder, больш за 20 гадоў вопыту работы ў галіне ультратонкіх парашкоў. Актыўна садзейнічае далейшаму развіццю ультратонкіх парашкоў, засяроджваючыся на працэсах драбнення, памолу, класіфікацыі і мадыфікацыі ультратонкіх парашкоў. Звязацца з намі каб атрымаць бясплатную кансультацыю і індывідуальныя рашэнні! Наша каманда экспертаў імкнецца прадастаўляць высакаякасныя прадукты і паслугі, каб максімальна павялічыць каштоўнасць вашай апрацоўкі парашка.
ТАА «Ціндао EPIC Powder Machinery» | www.epicmilling.com
“Дзякуй за чытанне. Спадзяюся, мой артыкул будзе карысным. Калі ласка, пакіньце каментар ніжэй. Вы таксама можаце звязацца з прадстаўніком службы падтрымкі кліентаў EPIC Powder у Інтэрнэце, Zelda, калі ў вас ёсць дадатковыя пытанні”.”
— Джэйсан Ван, Інжынер
Памылка: Кантактная форма не знойдзена.