Percetakan 3D katil serbuk sedang beralih daripada makmal prototaip kepada pengeluaran bersiri, dan serbuk yang membekalkan pencetak tersebut merupakan penghubung yang paling pesat berkembang dalam rantaian bekalan tersebut. Menurut Global Market Insights, pembuatan bahan tambahan dengan serbuk logam meningkat daripada 650.8 juta USD pada tahun 2025 kepada anggaran 813.8 juta USD pada tahun 2026, dalam perjalanan menuju 2.9 bilion USD menjelang 2035 pada kadar pertumbuhan tahunan kompaun sebanyak 15.4 peratus. Serbuk juga merupakan bentuk bahan yang dominan, memegang 63.7 peratus bahagian pasaran logam percetakan 3D pada tahun 2026, dengan gabungan katil serbuk sebagai laluan teknologi utama.
Pertumbuhan itu meningkatkan piawaian kualiti serbuk. Pencetak hanya boleh menjadi sebaik serbuk yang disapu. Serbuk yang terlalu kasar, terlalu luas dalam julat saiznya, atau tercemar akan muncul sebagai permukaan kasar, lapisan yang lemah, atau binaan yang gagal. Apabila volum meningkat, kecacatan tersebut tidak lagi menjadi kesulitan makmal dan menjadi masalah kos yang sebenar.
Di sinilah kilang jet Ia merupakan alat standard untuk mengambil serbuk bahan suapan dan mengubahnya menjadi serbuk nipis, bersih dan sedia dicetak yang menjadi tumpuan pencetak 3D katil serbuk dan pengendalinya.
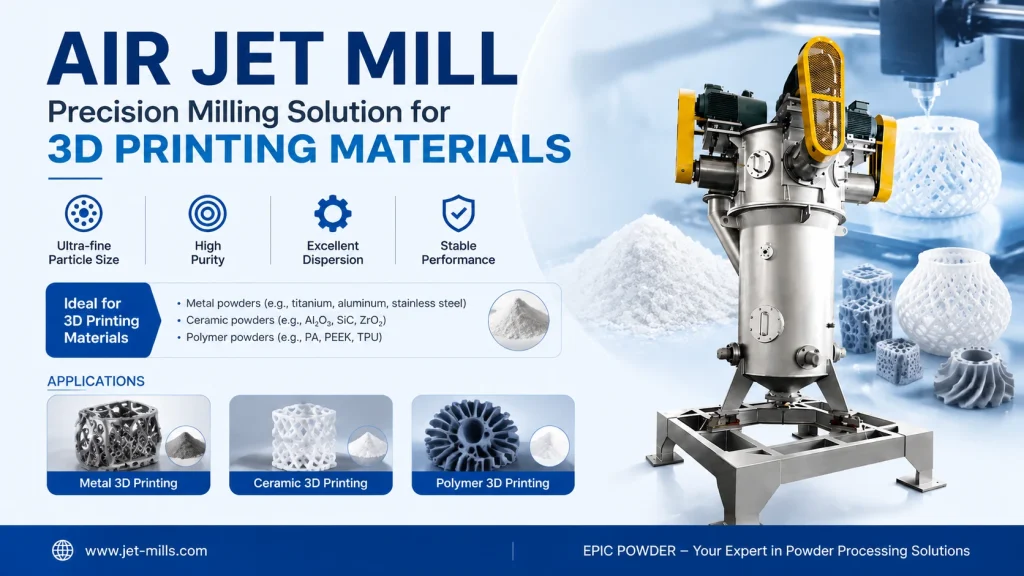
Apakah Kilang Jet Bahan Percetakan 3D?
Istilah ini menggabungkan dua idea, jadi ia membantu untuk memisahkannya.
Yang pertama ialah bahan percetakan 3D. Proses lapisan serbuk seperti peleburan laser terpilih (SLM), pensinteran laser logam langsung (DMLS), pensinteran laser terpilih (SLS) dan jet pengikat, semuanya membina bahagian dari lapisan serbuk. Serbuk disapu dalam lapisan nipis dan kemudian dicantumkan oleh pancaran laser, pancaran elektron atau pengikat. Oleh kerana setiap lapisan nipis, serbuk mesti berada dalam tetingkap saiz terkawal. Serbuk logam untuk sistem berasaskan laser biasanya mendarat antara 15 dan 45 mikron. Serbuk polimer untuk SLS biasanya berukuran antara 40 hingga 80 mikron. Zarah juga perlu hampir sfera supaya ia mengalir dan berkemas secara sekata.
Idea kedua ialah kilang jet. Kilang jet, juga dikenali sebagai kilang tenaga bendalir, menggunakan udara termampat, nitrogen atau gas lain dan bukannya media pengisaran. Gas dipaksa melalui muncung pada kelajuan supersonik, yang memecut zarah sehingga ia berlanggar antara satu sama lain. Perlanggaran zarah ke zarah tersebut memecahkan serbuk kepada saiz yang lebih halus. Roda pengelas di dalam mesin menyusun output, menghantar zarah halus keluar dan mengembalikan zarah kasar untuk laluan lain. Tiada bahagian pengisaran logam yang menyentuh serbuk, jadi tiada haus media dan tiada pencemaran silang.
Gabungkan kedua-duanya dan mesin jet bahan percetakan 3D ialah mesin yang menapis dan menyempitkan saiz serbuk percetakan sambil memastikan ia bersih dan terkawal. Ia mengambil bahan suapan yang diatomkan atau digiling dan menghasilkan serbuk yang merebak secara sekata dan bergabung secara konsisten.
Dua Soalan Lazim Mengenai Pengilangan Jet untuk Serbuk Percetakan 3D
Apakah saiz zarah yang diperlukan oleh serbuk percetakan 3D, dan mengapakah pengedarannya begitu penting?
Sasaran yang tepat bergantung pada pencetak. Serbuk logam untuk sistem berasaskan laser biasanya berada dalam julat 15 hingga 45 mikron, dengan spesifikasi yang lebih ketat untuk kerja yang terperinci. Serbuk polimer untuk SLS biasanya berkisar antara 40 hingga 80 mikron. Apa yang penting seperti saiz median ialah betapa sempitnya taburannya.
Serbuk dengan julat saiz yang luas menyebabkan masalah yang boleh dilihat. Apabila bilah atau penggelek recoater menyebarkan lapisan 20 hingga 50 mikron, sebarang zarah yang lebih besar daripada lapisan tersebut akan terseret melalui lapisan dan meninggalkan jalur dan lompang. Zarah yang terlalu halus boleh diterbangkan atau dioksidakan secara tidak sekata. Taburan sempit, yang ditakrifkan oleh jurang kecil antara D10 dan D90, membolehkan setiap lapisan merebak rata dan cair pada kadar yang sama. Itulah perbezaan antara bahagian yang padat dengan permukaan licin dan bahagian berliang yang gagal diperiksa.
Bolehkah kilang jet melindungi serbuk percetakan 3D reaktif atau sensitif haba?
Ya, dan ini adalah salah satu sebab utama pengilangan jet digunakan dan bukannya pengilangan mekanikal. Kilang jet boleh dijalankan menggunakan nitrogen atau argon dalam gelung tertutup, yang melindungi logam reaktif seperti titanium daripada oksigen. Gas juga mengembang apabila ia meninggalkan muncung, dan pengembangan itu menyejukkan zon pengisaran. Hasilnya, serbuk sensitif haba dan mudah teroksida seperti aloi titanium, aluminium dan polimer tertentu boleh dikurangkan saiznya tanpa terlalu panas atau terdegradasi.
Oleh kerana tiada media pengisaran, kilang ini pada dasarnya tidak menambah sebarang pencemaran logam. Dengan lapisan seramik atau silikon karbida, kilang jet boleh menahan pencemaran logam di bawah 5 ppm, yang penting untuk serbuk perubatan, aeroangkasa dan gred barang kemas di mana ketulenan adalah sebahagian daripada spesifikasi.
Mengapa Pengilangan Jet Meningkatkan Serbuk Percetakan 3D
Bagi juruteknik atau pembeli, kelebihan kilang jet berbanding kaedah pengecilan saiz yang lain adalah kepada empat perkara.
- Saiz zarah yang sempit dan boleh laras. Tekanan gas, kadar suapan dan kelajuan roda pengelas mengawal D50 akhir dan lebar agihan. Satu mesin boleh mencapai spesifikasi yang berbeza untuk pencetak yang berbeza.
- Tiada pencemaran. Pengisaran bebas media memastikan serbuk bersih, dan operasi gas lengai melindunginya daripada pengoksidaan. Hasilnya adalah serbuk yang memenuhi had ketulenan yang lebih ketat.
- Pemprosesan haba rendah. Kesan penyejukan pengembangan gas menghentikan pengumpulan haba, jadi proses ini mengekalkan sifat-sifat bahan sensitif haba dan reaktif.
- Kelompok yang konsisten. Pengisaran dan pengelasan digabungkan dalam satu laluan, dan pemantauan saiz tambah ayakan sebaris memastikan keputusan kelompok demi kelompok stabil. Bagi pasukan perolehan, kebolehulangan itu bermakna kurang kejutan di tingkat pengeluaran.
Manfaat ini menjadi lebih penting apabila pencetakan lapisan serbuk berskala daripada prototaip kepada pengeluaran bersiri. Permukaan yang licin dan padat kini penting merentasi ribuan bahagian, bukan hanya segelintir sampel. Dalam pencetakan lapisan serbuk, kualiti permukaan tersebut bermula dengan serbuk yang merebak dan bercantum secara sekata, iaitu apa yang dihasilkan oleh zarah yang sempit dan bersih.
Cara menghasilkan Serbuk Percetakan 3D dengan Kilang Jet
Prosesnya mudah setelah parameter ditetapkan. Beginilah cara pengeluaran biasa berfungsi.
Langkah 1. Pilih pengisar dan sasaran. Pilih pengisar jet bertentangan katil bendalir bersaiz untuk output anda dan tentukan julat D50 dan D10/D90 yang diperlukan untuk pencetak yang dimaksudkan, sama ada SLM, DMLS, SLS atau jet pengikat.
Langkah 2. Sediakan bahan suapan. Mulakan dengan serbuk yang diatomkan atau digiling terlebih dahulu dan sahkan tahap kelembapannya. Bahan suapan yang lembap atau teroksida tidak akan mengalir dengan betul melalui kilang dan boleh merosakkan serbuk akhir.
Langkah 3. Tetapkan parameter pengisaran. Laraskan tekanan gas, kadar suapan dan kelajuan roda pengelas. Tekanan yang lebih tinggi dan suapan yang lebih perlahan menghasilkan serbuk yang lebih halus. Kelajuan pengelas menetapkan titik potong untuk apa yang meninggalkan ruang.
Langkah 4. Pilih gas proses. Gunakan udara termampat untuk bahan bukan reaktif. Tukar kepada nitrogen atau argon dalam gelung tertutup untuk titanium, aluminium dan serbuk reaktif atau mudah teroksida yang lain.
Langkah 5. Kisar dan kelaskan. Alirkan serbuk melalui pengisar. Zarah-zarah halus melepasi pengelas dan dikumpulkan, manakala zarah kasar kembali untuk melepasi satu lagi bahagian dalam sistem tertutup yang sama.
Langkah 6. Sahkan dan rekodkan. Periksa output dengan pembelauan laser untuk saiz zarah, serta ayakan dan pengukuran aliran dan oksigen jika perlu. Rekod kelompok untuk kebolehkesanan, terutamanya untuk serbuk logam yang digunakan dalam industri yang dikawal selia.
Dua Kes Dari Lapangan
Kes 1. Serbuk logam barang kemas
Sebuah studio barang kemas tersuai Eropah yang beralih daripada serbuk titanium dan emas yang digiling secara mekanikal kepada serbuk titanium dan emas yang digiling jet melaporkan peningkatan resolusi cetakan sebanyak 40 peratus dan hampir menghapuskan binaan yang gagal. Serbuk yang lebih halus dan bersih itu membolehkan reka bentuk filigree, kekisi dan berongga yang halus yang tidak dapat dihasilkan oleh penuangan dan CNC.
Kes 2. Serbuk aloi titanium untuk SLM
Dalam pengilangan jet gas lengai, serbuk aloi titanium boleh dikurangkan dan dikelaskan kepada taburan sekitar D10 18 hingga 22 mikron, D50 30 hingga 40 mikron dan D90 50 hingga 60 mikron. Jalur sempit itu merebak secara sekata dan berkemas dengan baik, yang menyokong ketumpatan bahagian yang lebih tinggi dan permukaan yang lebih licin dalam pelakuran lapisan serbuk laser.
Jika anda memerlukan kilang jet Untuk menghasilkan atau memperhalusi serbuk percetakan 3D, hubungi Qingdao EPIC Powder Machinery. Kami merekayasa kilang jet katil bendalir untuk serbuk logam, polimer dan seramik dan boleh menjalankan pengilangan percubaan pada bahan anda.
Serbuk Epik
Serbuk Epik, pengalaman lebih 20 tahun dalam industri serbuk ultrahalus. Secara aktif mempromosikan pembangunan serbuk ultrahalus pada masa hadapan, dengan memberi tumpuan kepada proses penghancuran, pengisaran, pengelasan dan pengubahsuaian serbuk ultrahalus. Hubungi Kami untuk rundingan percuma dan penyelesaian tersuai! Pasukan pakar kami berdedikasi untuk menyediakan produk dan perkhidmatan berkualiti tinggi bagi memaksimumkan nilai pemprosesan serbuk anda.
Qingdao EPIC Powder Machinery Co., Ltd. | www.epicmilling.com
“"Terima kasih kerana membaca. Saya harap artikel saya dapat membantu. Sila tinggalkan komen di bawah. Anda juga boleh menghubungi wakil pelanggan EPIC Powder dalam talian, Zelda, untuk sebarang pertanyaan lanjut."”
— Jason Wang, Jurutera
Ralat: Borang hubungan tidak ditemui.