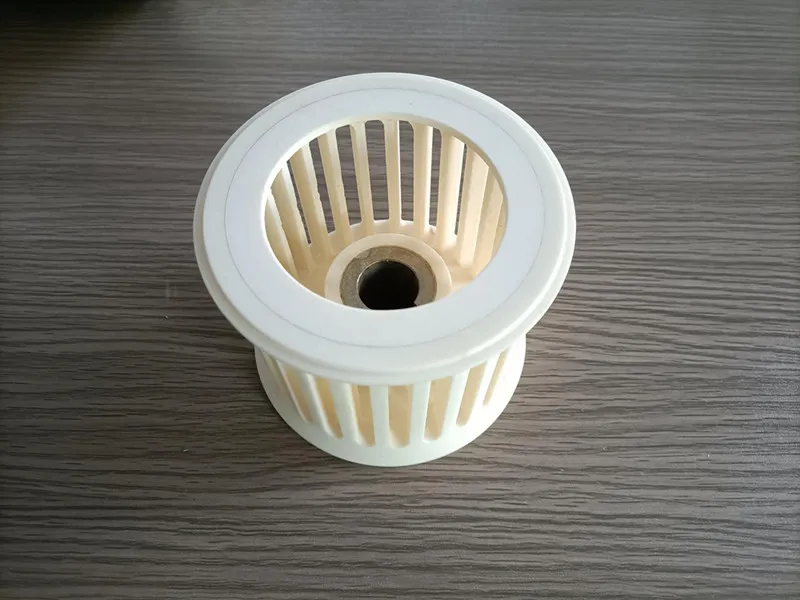
Toz işleme sürecinde, sınıflandırıcı Sınıflandırıcı tekerlek, nihai ürünün parçacık boyutu dağılımını kontrol etmede kilit bir bileşendir. Sınıflandırıcı tekerleğin dönüş hızı, parçacık ayrımı için kesme noktasını doğrudan belirler. Bu da onu toz işlemede kritik bir parametre haline getirir. Bu makalede, sınıflandırıcı tekerlek hızının toz öğütme üzerindeki etkisini ve bu alanda şu anda karşılaşılan yaygın sorunları ele alacağız.
Temel Prensip: Santrifüj Kuvveti ve Aerodinamik Kuvvet Arasındaki Etkileşim
Dönme hızının etkisini anlamak için öncelikle sınıflandırıcı tekerleğin çalışma prensibini kavramak gerekir. Esasen yüksek hızlı dönen bir santrifüj elek sistemidir.
Toz parçacıkları hava akımıyla sınıflandırma bölgesine girdiğinde, iki zıt kuvvete maruz kalırlar: içe doğru bir kuvvet. aerodinamik kuvvet (Sürüklenme), parçacıkları nihai ürün haline gelmek üzere sınıflandırıcı tekerleğin içine çekmeye çalışır. Sınıflandırıcı tekerleğin dönüşüyle oluşan dışa doğru merkezkaç kuvveti ise parçacıkları daha fazla işleme için öğütme bölgesine geri fırlatmaya çalışır.
Dönme hızı, bu dinamiği düzenleyen tek değişkendir. Dönme hızının artması, merkezkaç kuvvetinin karesel olarak artmasına neden olur; sadece daha küçük, daha hafif parçacıklar merkezkaç kuvvetini aşabilir ve nihai ürün toplayıcısına girebilir. Dönme hızının azalması, merkezkaç kuvvetini zayıflatır, "eşik" değerini düşürür ve daha iri parçacıkların geçmesine izin verir.
Dönme Hızı Kontrolünü Etkileyen Üç Temel Faktör
1. Ürün İnceliğinin Doğrudan Kontrolü (En Kritik Faktör)
Sınıflandırma tekerleği yüksek hızda döndüğünde, "santrifüj elek" görevi gören güçlü bir merkezkaç kuvveti üretir. Dönme hızı ile ürün inceliği arasında doğrudan bir ilişki vardır. Daha yüksek dönme hızı = daha ince ürün: Dönme hızı ne kadar yüksekse, merkezkaç kuvveti o kadar güçlü olur. Sadece daha küçük parçacıklar güçlü merkezkaç kuvvetinin üstesinden gelebilir. Sınıflandırma tekerleği bıçakları arasındaki boşluklardan geçerek toplama sistemine girerler. Biraz daha büyük parçacıklar ise öğütmeye devam etmek üzere geri fırlatılır. Daha düşük dönme hızı = daha kaba ürün: Dönme hızı ne kadar düşükse, merkezkaç kuvveti o kadar zayıflar ve ayırma eşiği o kadar az katı hale gelir. Bu, nispeten daha büyük parçacıkların geçmesine izin vererek daha kaba bir ürünle sonuçlanır.
2. Verim ve İncelik Arasındaki Dengeye Etkisi
Dönme hızını ayarlamak, "incelik" ve "verimlilik" arasında en uygun dengeyi bulmayı gerektirir. Yüksek dönme hızları son derece ince tozlar üretebilirken, genellikle sistemin işleme kapasitesini (verimliliği) azaltır, enerji tüketimini artırır ve hatta aşırı sınıflandırma nedeniyle ürün kaybına yol açabilir. Düşük dönme hızları verimliliği artırsa da, ürünün inceliği katı spesifikasyon gereksinimlerini karşılamayabilir.
3. Ekipman Çalışma Koşulları ve Verimliliği Üzerindeki Etki
Sınıflandırıcı tekerlek motorunun çalışma akımı, sınıflandırıcı haznesindeki malzeme miktarına bağlı olarak değişir. Hazne aşırı yüklendiğinde, motor akımı artar; bu da sınıflandırma verimliliğinin azalmasına ancak geçici olarak üretimde artışa neden olur. Tersine, daha düşük akım daha yüksek verimliliğe ancak daha düşük üretime yol açar.
Dönme hızını ayarlarken, sistem kararlılığına öncelik verilmeli ve ani değişikliklerden kaçınılmalıdır. Kademeli hız ayarlamaları, değirmen içindeki akış alanının istikrarlı kalmasına yardımcı olur. Bu, tutarlı parçacık yörüngeleri sağlar ve sistem dengesizliği veya aşırı yüklenme riskini azaltır.
Sınıflandırıcı Tekerlek Hız Kontrolünün Gri Alanı
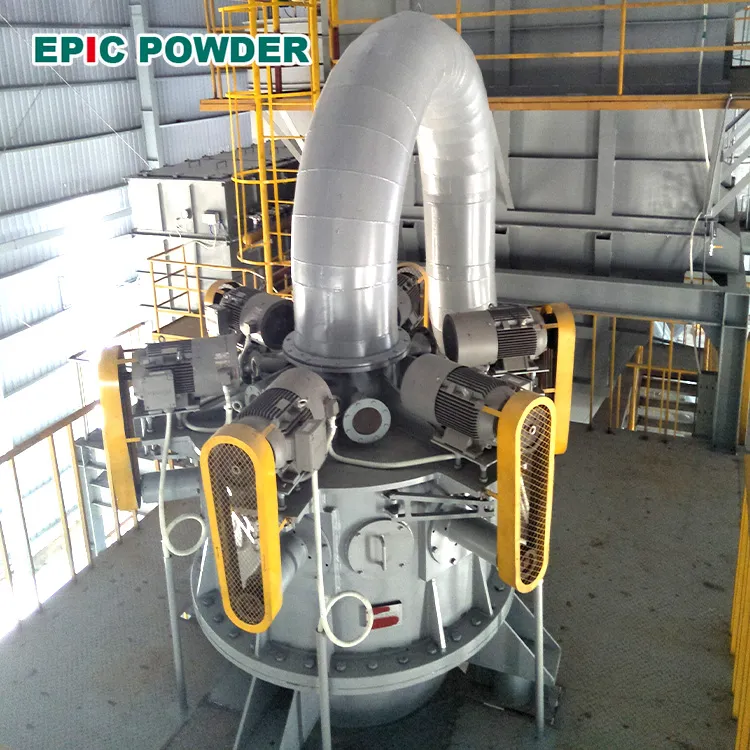
Sınıflandırma çarkı, toz işlemede temel bir bileşen olarak yaygın olarak kabul edilse de, üretim hattında hız kontrolünün teorik anlayışı ile pratik uygulaması arasında önemli bir boşluk hala mevcuttur. Bu kopukluk, yalnızca yüksek kaliteli tozların yerelleştirilmesini engellemekle kalmaz, aynı zamanda ultra ince tozlar peşinde koşan sayısız işletmeye ağır gizli maliyetler de yükler. Şu anda sektör, görünüşte istikrarlı üretim hatlarının her an karaya oturmasına neden olabilecek gizli kayalıklar gibi davranan dört büyük sorunla karşı karşıyadır.
1. “Sadece Hız Teorisi” Yanılgısı Derinlere Kök Salmıştır
Birçok operatörün bilinçaltında hala basit bir denklem varlığını sürdürüyor: daha yüksek dönme hızı = daha ince ürün = daha iyi kalite. Bu doğrusal düşünce, gaz-katı iki fazlı akışın karmaşık etkileşimlerini göz ardı ediyor. Aslında, dönme hızı belirli bir kritik eşiği aştığında, gaz akışının merkezkaç kuvvet alanı ile sürüklenme kuvvet alanı arasındaki denge bozulur ve sınıflandırma bölgesinde türbülans artar. Bu noktada, ince parçacıklar kümelenme veya ikincil sürüklenme nedeniyle etkili bir şekilde ayrılamayabilir ve bu da "dönme hızını maksimize etmenin parçacık inceliğinin azalması yerine artmasına neden olduğu" paradoksal olgusuna yol açar. Fiziksel sınırların bu şekilde göz ardı edilmesi, bir dizi sonraki sorunun temel nedenidir.
2. Nicel Modellerden Destek Alamayan Ampirizm Hakimiyetini Koruyor
Değişken frekanslı sürücüler uzun yıllardır yaygın olarak kullanılsa da, üretim hatlarının büyük çoğunluğunda hız ayarları hala deneyimli operatörlerin "sezgisine" ve "sağduyusuna" büyük ölçüde bağlıdır. Farklı vardiyalar ve operatörler arasında parametrelerde önemli farklılıklar bulunmakta, bu da aynı özelliklere sahip ürünlerin partikül boyutu dağılımında sık sık dalgalanmalara yol açmaktadır. Daha da önemlisi, malzeme türleri değiştirilirken veya hammadde partileri değiştirilirken, orijinal "denemesel hız" genellikle etkisiz hale gelir ve istikrarı yeniden sağlamak için uzun bir deneme-yanılma süreci gerektirir. Bu "kara kutu" tarzı hata ayıklama, büyük miktarda hammadde ve elektrik israfına yol açmakla kalmaz, aynı zamanda süreç optimizasyonunu izlenebilir bir veri tabanından da mahrum bırakır.
3. Ekipman Sınırlarını Göz Ardı Etmek ve "Hız Tuzağına" Düşmek“
Ultra ince tozlar için pazarın giderek artan taleplerini karşılamak amacıyla, bazı şirketler sınıflandırıcıları uzun süreler boyunca nominal kapasitelerinin ve maksimum limitlerinin üzerinde hızlarda çalıştırmaya kadar gidiyorlar. Sadece ürün inceliğindeki iyileşmeye odaklanırken, ortaya çıkan zincirleme reaksiyonu göz ardı ediyorlar. Hızlı yatak sıcaklığı artışı, dinamik denge kaybı, hızlanmış bıçak aşınması ve sık motor aşırı yüklenme arızaları. Bu aşırı uzatılmış üretim yaklaşımı kısa vadeli incelik hedeflerine ulaşmış gibi görünse de, aslında ekipman ömrünü önemli ölçüde kısaltıyor ve plansız arıza sürelerini artırıyor. Kapsamlı olarak hesaplandığında, ürün birimi başına üretim maliyeti aslında önemli ölçüde artıyor.
4. Sistemler Arası Bağımlılığın Zayıf Farkındalığı; İzole Parametre Ayarlamaları Norm Haline Gelmiştir
Sınıflandırma çarkı izole bir bileşen değildir. Öğütücü, cebri çekiş fanı ve besleyici ile birlikte dinamik olarak dengelenmiş bir sistem oluşturur. Ancak pratikte, operatörlerin sınıflandırma çarkının hızını ayarlarken, bunu hava akışı veya besleme hızıyla senkronize etmeyi sıklıkla unuttukları birçok örnek görülmektedir. Örneğin, cebri çekiş basıncını artırmadan sadece dönme hızını artırmak, ince parçacıkların sınıflandırma haznesinde çok uzun süre kalmasına ve aşırı öğütmeye yol açacaktır. Tersine, hava akışı çok yüksekken dönme hızı aynı hızda artmazsa, iri parçacıklar kaçacaktır. Tek noktadan ayarlamaya yönelik bu "nedeni değil, belirtiyi tedavi etme" yaklaşımı, sistemi kararsız bir durumda tutar. Bu da gerçekten optimum çalışma koşullarına ulaşmayı zorlaştırır.
“Ne olduğunu bilmekten” “Nedenini bilmeye”
Yukarıda açıklanan sorunlar münferit vakalar değil, endüstrinin ham halden rafine bir yaklaşıma geçişinde yaşanan büyüme sancılarıdır. Bunlar temel bir çelişkiyi ortaya koymaktadır: sınıflandırıcı çark hızına dair anlayışımız hala "operasyonel parametreler" düzeyindedir ve henüz "süreç mekanizmaları" düzeyine ulaşmamıştır. Operatörlerin 1'i hala sezgilerine dayanarak dönme hızını artırırken ve hız tuzağının sınırlarını tekrar tekrar test ederken, gerçek uzmanlar dönme hızının altında yatan dinamik sınırları yeniden incelemeye çoktan başlamıştır.
EPİK Toz
At Epik Toz, Geniş bir ekipman modeli yelpazesi sunuyoruz ve özel ihtiyaçlarınızı karşılayacak çözümler geliştiriyoruz. Ekibimiz, çeşitli toz işleme alanlarında 20 yılı aşkın deneyime sahiptir. Epic Powder, maden endüstrisi, kimya endüstrisi, gıda endüstrisi, ilaç endüstrisi vb. için ince toz işleme teknolojisinde uzmanlaşmıştır.
Ücretsiz danışmanlık ve size özel çözümler için bugün bizimle iletişime geçin!
“Okuduğunuz için teşekkürler. Umarım makalem yardımcı olmuştur. Lütfen aşağıya yorum bırakın. Ayrıca EPIC Powder çevrimiçi müşteri temsilcisiyle de iletişime geçebilirsiniz. Zelda Daha fazla bilgi için lütfen iletişime geçin.”
— Jason Wang, Mühendis