L'evoluzione dei materiali refrattari
Il continuo progresso della tecnologia industriale ha determinato una crescente domanda di micropolveri di alta qualità nel campo della scienza dei materiali. Nell'industria dei materiali refrattari, i tradizionali refrattari colabili a base di cemento presentano da tempo gravi inconvenienti, tra cui elevata porosità, scarsa integrità strutturale e insufficiente resistenza meccanica. Queste limitazioni hanno reso urgente lo sviluppo di refrattari colabili avanzati.
L'emergere e l'applicazione di tecnologia delle polveri ultrafini hanno innegabilmente catalizzato il progresso dei materiali refrattari. Tra i vari additivi, fumo di silice attivo (SiO₂) E micropolveri di α-Al₂O₃ Sono le polveri più utilizzate nei refrattari colabili, seguite da SiC, polvere ad alto contenuto di allumina, allumina fusa bianca, allumina fusa marrone, zircone e spinello. L'inclusione di queste micropolveri migliora significativamente la lavorabilità e le prestazioni in servizio dei refrattari colabili, in particolare per quanto riguarda l'evoluzione della resistenza.
Tecnologia delle polveri ultrafini è la pietra angolare dei refrattari colabili a basso contenuto di cemento, a bassissimo contenuto di cemento e senza cemento. Nell'industria, la classificazione è tipicamente definita da una soglia di dimensione delle particelle di 5 μm: le particelle ≤5 μm sono classificate come polveri ultrafini, mentre quelli >5 μm sono indicati come micropolveri. Tra questi, il fumo di silice e la micropolveri di α-Al₂O₃ rimangono le scelte più importanti.
L'influenza delle polveri ultrafini sulle prestazioni dei materiali refrattari è profonda. La corretta selezione e il dosaggio ottimale di queste polveri sono di fondamentale importanza per le prestazioni finali in esercizio dei refrattari colabili a basso contenuto di cemento.
Superare i limiti dell'incollaggio cementizio tradizionale
È noto che i tradizionali refrattari colabili legati con cemento raggiungono un'adeguata resistenza alla compressione a freddo grazie al loro elevato contenuto di cemento. Tuttavia, a temperature intermedie, la trasformazione di fase cristallina del cemento provoca un brusco calo della resistenza. Inoltre, il cemento introduce 3–10 wt% di CaO nel sistema. Questo CaO reagisce con SiO₂ e Al₂O₃ presenti nel colabile per formare fasi a basso punto di fusione come anortite (CAS₂) O gehlenite (C₂AS) . Queste fasi degradano gravemente la resistenza al calore e la resistenza alla corrosione del materiale ad alte temperature.
L'introduzione di polveri ultrafini E superplastificanti ad alta efficienza Supera radicalmente questi problemi. Ottimizzando l'impaccamento delle particelle e riducendo il fabbisogno di acqua, possiamo formulare refrattari colabili a basso contenuto di cemento, a bassissimo contenuto di cemento e persino privi di cemento, con un eccellente comportamento tissotropico e una resistenza stabile alle temperature intermedie. Questi materiali avanzati sono ora ampiamente utilizzati in metallurgia, materiali da costruzione, petrolchimica e produzione di energia, ottenendo risultati di servizio notevoli.
Meccanismi fondamentali: riempimento e lubrificazione
I meccanismi attraverso i quali le polveri ultrafini migliorano le prestazioni dei materiali refrattari sono complessi, ma si basano fondamentalmente su due effetti fisici primari: riempimento E lubrificazione.
- Effetto di riempimentoLe particelle ultrafini riempiono i vuoti tra gli aggregati grossolani e le polveri fini della matrice. Questa densificazione riduce il fabbisogno di acqua per la colata. Dopo l'essiccazione e la cottura, rimangono meno pori, il che si traduce in una maggiore densità apparente e una minore porosità apparente. Ciò migliora direttamente la resistenza strutturale e le prestazioni complessive del materiale.
- Effetto lubrificanteGrazie alla loro elevata energia superficiale, le particelle ultrafini adsorbono i disperdenti sulla loro superficie, formando una pellicola di idratazione. Questa pellicola svolge un'azione lubrificante tra le particelle, aumentando significativamente la fluidità del materiale colabile e migliorandone le caratteristiche di formatura e posa.
Fumo di silice (SiO₂ in polvere ultrafine) nei refrattari colabili
Fonti e caratteristiche fisiche
Attualmente, nei materiali refrattari colabili si utilizzano due tipi principali di polvere ultrafine di SiO₂:
- Polvere derivata da quarzo ad elevata purezza (non attiva, granulare).
- Polvere prodotta come sottoprodotto della produzione di silicio metallico o ferrosilicio.
Il secondo tipo è quello più ampiamente adottato. Consiste in: particelle sferiche cave amorfe con elevata reattività. Queste sfere non si agglomerano facilmente e presentano eccellenti proprietà di riempimento.
Meccanismi d'azione: dal silanolo alla mullite
Dopo l'incorporazione nel colabile, la superficie del fumo di silice si forma gruppi silanolici (Si-OH) durante l'idratazione. Durante l'essiccazione, questi gruppi si disidratano e formano ponti, creando una struttura stabile. rete di silossano (Si-O-Si) . Questa rete è altamente resistente alla frattura ad alte temperature, migliorando efficacemente la resistenza del materiale colabile alle temperature intermedie.
A temperature più elevate, il SiO₂ reattivo presente nel fumo reagisce con l'Al₂O₃ presente nei refrattari ad alto contenuto di allumina per formare mullite (3Al₂O₃·2SiO₂) . Questa reazione di mullitizzazione è estremamente vantaggiosa per migliorare la resistenza a caldo del materiale. Di conseguenza, il fumo di silice è ampiamente utilizzato nei refrattari colabili a basso contenuto di cemento, a bassissimo contenuto di cemento e senza cemento.
Se combinata con un disperdente appropriato, la microsilice offre eccellenti effetti di riduzione dell'acqua. La sua fine morfologia sferica le consente di riempire i pori microscopici che le particelle più grandi non riescono a raggiungere. Ciò riduce il numero di pori residui dopo l'essiccazione, aumentando direttamente la resistenza. Allo stesso tempo, le particelle colloidali di microsilice in acqua assorbono i disperdenti formando uno strato solvente che migliora drasticamente le proprietà reologiche e le prestazioni di stampaggio del materiale colabile.
Dosaggio ottimale e considerazioni pratiche
Sebbene benefico, il dosaggio del fumo di silice deve essere rigorosamente controllato. Il superamento di una certa soglia porta a un brusco aumento della viscosità del sistema. Ciò è dovuto al fatto che i prodotti di idratazione del SiO₂ subiscono un'ulteriore polimerizzazione, aumentando il volume molecolare e la resistenza al flusso laminare.
La ricerca condotta da Li Xiaoming et al. sui refrattari colabili legati con fumo di silice fornisce preziose informazioni. Nel loro studio, il fumo di silice aveva una dimensione delle particelle <1 μm (con ~60% al di sotto di 0,15 μm) e una superficie specifica di 2 × 10⁵ cm²/g. Hanno testato campioni con aggiunte di fumo di silice che vanno da da 3 a 15 wt%.
- Forza: Il modulo di rottura a freddo (dopo l'essiccazione) e la resistenza alla compressione a freddo sono entrambi aumentati con il contenuto di fumo di silice, raggiungendo il picco a circa 12 wt%, dopodiché rifiutarono.
- Porosità e densitàSia la porosità apparente che la densità apparente sono diminuite all'aumentare del contenuto di fumo di silice.
Considerando la composizione di fase (evitando un eccesso di quarzo), la resistenza e le prestazioni complessive, i ricercatori hanno determinato che il livello di aggiunta ottimale è approssimativamente 5 wt%.
Suggerimenti pratici per l'applicazione:
- Controllo dell'acquaGrazie al suo eccellente effetto riduttore d'acqua, l'aggiunta di acqua deve essere rigorosamente controllata (tipicamente 5-6 wt% per la bauxite di grado I). L'acqua in eccesso porta a una reologia eccessiva e a una riduzione della resistenza a secco.
- Tempo di miscelazionePer sviluppare appieno le proprietà tissotropiche, è fondamentale una miscelazione adeguata. In genere, è necessario un tempo di miscelazione di almeno 5 minuti.
- Programma di asciugaturaPoiché le particelle ultrafini riempiono la maggior parte dei pori, il refrattario colabile diventa molto denso. Si raccomanda un tempo di asciugatura più lento per evitare scheggiature esplosive.
Applicazione nei materiali colabili a base di MgO
La polvere ultrafine di SiO₂ dimostra inoltre prestazioni eccellenti nei refrattari colabili a base di MgO. Riduce significativamente l'idratazione delle particelle di MgO, minimizzando così la polverizzazione e la formazione di crepe durante il processo di cottura. Inoltre, garantisce una buona reologia.
La resistenza alle scorie dei refrattari colabili a base di MgO è fondamentale per la durata di servizio. La matrice, composta da fumo di silice e polvere di magnesia, svolge un ruolo chiave nella resistenza alla corrosione. La ricerca di Wei Yaowu e Li Nan indica che:
- La resistenza alla penetrazione delle scorie nei refrattari colabili a base di MgO migliora con l'aumentare del contenuto di fumo di silice.
- Tuttavia, l'aggiunta ottimale per la resistenza alla corrosione è approssimativamente 3 wt%. A questo livello, la porosità dopo la cottura è bassa, la temperatura di liquidus della matrice è elevata e la quantità di fasi a basso punto di fusione formate dalla reazione con la scoria è ridotta al minimo. Sia una quantità insufficiente che eccessiva di fumo di silice sono dannose per la resistenza alla corrosione.
Micropolveri di α-Al₂O₃ in refrattari colabili
Caratteristiche generali e vantaggi
La micropolveri di α-Al₂O₃ viene prodotta mediante calcinazione di allumina industriale. È caratterizzata da un'eccellente disperdibilità, granulometria fine, facile sinterizzazione ad alte temperature e minimo effetto di volume.
L'aggiunta di micropolveri di α-Al₂O₃ ai refrattari colabili a base di cemento influisce significativamente sulla lavorabilità e sulle prestazioni. Essa svolge due funzioni principali:
- Refrattarietà e reazione di faseAumenta la refrattarietà del materiale colabile e favorisce l'adesione e la mullitizzazione della ceramica ad alte temperature.
- Riempimento e densificazioneRiempie i pori, riduce i difetti strutturali, migliora la resistenza e aumenta la resistenza alla corrosione da scorie.
Gli svantaggi dell'eccesso di aggiunta
Tuttavia, un eccesso di micropolveri di α-Al₂O₃ riduce la fluidità vibrazionale del colabile. Quando l'aggiunta supera un certo limite, la resistenza tende a diminuire. Questo perché l'eccesso di Al₂O₃ reagisce preferenzialmente con il cemento per formare fasi CA₂ e CA₆ (alluminati di calcio). Queste reazioni consumano una grande quantità di Al₂O₃ nella matrice e sono accompagnate da effetti dannosi. espansione di volume. Questa espansione introduce difetti strutturali dopo il trattamento ad alta temperatura, con conseguente calo di resistenza.
L'idratazione unica di ρ-Al₂O₃: una vera rivoluzione.
L'allumina esiste in molteplici forme cristalline, tra cui γ, δ, χ, κ, η, ρ, θ e α. L'α-Al₂O₃ (corindone) è la più stabile termodinamicamente ed è stata ampiamente studiata. Tuttavia, ρ-Al₂O₃ è unico: è l'unica fase di allumina che presenta capacità di idratazione spontanea a temperatura ambiente. La reazione di idratazione è:
ρ-Al₂O₃ + 2H₂O = Al(OH)₃ + AlOOH
I prodotti di questa reazione sono il sol di bayerite e boehmite, che forniscono eccellenti effetti cementanti e indurenti, consentendo a ρ-Al₂O₃ di funzionare come legante ad alte prestazioni per refrattari colabili.
I calcoli termodinamici di Li Xiaoming et al. confermano la fattibilità di questa idratazione attraverso varie fasi dell'allumina. A 298 K, le variazioni di energia libera di Gibbs standard (ΔG⁰) per la reazione di idratazione (stessa equazione di cui sopra) per le diverse forme di Al₂O₃ sono:
La tabella seguente mostra i dati termodinamici per varie forme di Al₂O₃ e H₂O, Al(OH)₃ e AlOOH a 298 K.
Tabella 1. ΔG0 (kJ/mol) per i composti rilevanti a 3298 K
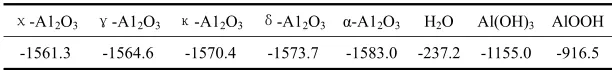
I calcoli effettuati sulle cinque morfologie di Al₂O₃ riportate nella tabella precedente hanno prodotto i seguenti risultati:
| Fase di allumina | ΔG⁰ (kJ/mol) per l'idratazione |
|---|---|
| χ-Al₂O₃ | -37.8 |
| γ-Al₂O₃ | -34.5 |
| κ-Al₂O₃ | -26.7 |
| δ-Al₂O₃ | -25.4 |
| α-Al₂O₃ | -16.1 |
I valori negativi di ΔG⁰ per tutte le forme, inclusa la più stabile α-Al₂O₃, indicano che qualsiasi forma di allumina può agire come legante a presa idraulica se opportunamente attivata. Ad alte temperature, tutte queste forme si trasformano in α-Al₂O₃ (corindone), rendendo questo un sistema refrattario "autolegante". Il legante stesso si trasforma in un ossido refrattario di alta qualità con proprietà superiori.
ρ-Al₂O₃ come legante superiore
Alla fine degli anni '70, il Giappone ha introdotto l'uso di ρ-Al₂O₃ come legante per refrattari colabili a legame idraulico. Studi sistematici hanno dimostrato che l'aggiunta di ρ-Al₂O₃ non dovrebbe scendere al di sotto di 0,3 wt%, con il livello ottimale pari a circa 7 wt%. Successivamente, i ricercatori in Unione Sovietica, nel Regno Unito, negli Stati Uniti e in Germania hanno approfondito questo concetto, chiamandolo allumina di transizione, allumina intermedia o allumina attiva.
Il vantaggio principale del ρ-Al₂O₃ rispetto al cemento alluminato di calcio puro (CAC) è la completa eliminazione dei problemi indotti dal CaO (come la formazione di anortite e gehlenite a basso punto di fusione). Il ρ-Al₂O₃ offre:
- Temperature di servizio più elevate (>1700 °C).
- Maggiore stabilità di forza e volume.
- Eccellente resistenza alla corrosione.
Attualmente, è difficile produrre ρ-Al₂O₃ ad elevata purezza su scala industriale. I prodotti commerciali contengono in genere una miscela di ρ-Al₂O₃, χ-Al₂O₃ e Al(OH)₃ residuo non decomposto, con un contenuto effettivo di ρ-Al₂O₃ intorno al 60% in peso.
Esempio di applicazioneNel confronto tra i refrattari colabili a base di MgO legati con ρ-Al₂O₃ (utilizzando magnesia fusa o sinterizzata) e le controparti tradizionali legate con cemento, il sistema ρ-Al₂O₃ dimostra prestazioni superiori in termini di resistenza e proprietà alle alte temperature, risultando una scelta eccellente per applicazioni impegnative.
Leganti in gel di silice-allumina nei refrattari colabili
Il concetto di gel composito
Li Xiaoming et al. hanno sviluppato un sistema legante composito di gel di silice-allumina altamente innovativo. Questo legante ha prodotto con successo refrattari colabili a base di corindone ad alta resistenza con una fase legante costituita da silice ad alta purezza mullite, migliorando significativamente le prestazioni complessive.
Questo legante è essenzialmente una miscela di particelle colloidali e sospese, formulate da Polvere ultrafine di SiO₂ E Micropolvere di Al₂O₃ con dimensioni delle particelle che vanno da 10⁻⁴ a 10⁻⁶ cm. Il rapporto molare di Al₂O₃ a SiO₂ è controllato con precisione a 3:2, consentendo la completa formazione di mullite ad alte temperature.
Questo gel di silice-allumina può essere fornito sia in forma secca che liquida.
Termodinamica della formazione della mullite
Grazie al suo elevato grado di dispersione, il gel possiede un'enorme superficie specifica e un'elevata attività superficiale. Ciò gli conferisce un'eccellente forza legante a basse temperature, mentre ad alte temperature forma rapidamente una fase di mullite altamente refrattaria ed estremamente resistente.
La reazione di multilitizzazione è rappresentata come:
3Al₂O₃ (S) + 2SiO₂ (S) = 3Al₂O₃·2SiO₂
I calcoli termodinamici per questa reazione con diversi materiali di partenza rivelano:
| Materiali di partenza | Temperatura | ΔG⁰ (kJ/mol) |
|---|---|---|
| α-Al₂O₃ + Quarzo | 1300 K | -0,97 kJ |
| α-Al₂O₃ + SiO₂ amorfo | 1100 K | -0,26 kJ |
| γ-Al₂O₃ + SiO₂ amorfo | 1100 K | -36,92 kJ |
| γ-Al₂O₃ + Quarzo | 1100 K | -33,42 kJ |
Questi calcoli termodinamici confermano che La mullite può formarsi a temperature straordinariamente basse se vengono soddisfatte le condizioni cinetiche. L'uso di forme reattive (amorfe) di silice e allumine di transizione abbassa drasticamente la barriera energetica per la mullitizzazione.
Prestazioni meccaniche eccezionali
Nelle prove sperimentali con gel di silice-allumina ad alto contenuto di allumina, i risultati sono stati sorprendenti. Dopo la cottura a 800 °C per 3 ore, il modulo di rottura a freddo e la resistenza alla compressione a freddo hanno raggiunto un valore impressionante 13 MPa e 102 MPa, rispettivamente. Una resistenza così elevata a questa temperatura può essere attribuita unicamente alla formazione di una robusta rete di legami di mullite.
Ulteriori test su refrattari colabili a base di corindone legati con questo gel hanno prodotto costantemente resistenze di cottura molto elevate. Fondamentalmente, i campioni cotti a 1000 °C ha raggiunto una resistenza alla compressione a freddo superiore 180 MPa.
Superare il periodo di crisi di forza
Questo profilo prestazionale è molto significativo. Consente al colabile di completamente superare la tradizionale via della forza Questo problema affligge i refrattari colabili convenzionali durante il processo di riscaldamento. A differenza dei materiali legati con cemento che si indeboliscono a temperature intermedie, i sistemi legati con gel continuano a rafforzarsi, garantendo l'integrità strutturale durante l'intero aumento di temperatura. Ciò si traduce in prestazioni superiori alle alte temperature e in una durata di servizio più sicura e affidabile.
Conclusione
L'impiego strategico di polveri ultrafini è indispensabile per la moderna tecnologia dei materiali refrattari.
- Fumo di silice (SiO₂) Offre un riempimento, una lubrificazione e un rinforzo alle temperature intermedie senza pari grazie alle reti di silossani, con un dosaggio ottimale di circa 5 wt%.
- Micropolveri di α-Al₂O₃ e ρ-Al₂O₃ Svolgono una duplice funzione di agenti densificanti e leganti autoleganti ad alte prestazioni, evitando l'introduzione del dannoso CaO da parte dei cementi e fornendo un'eccezionale resistenza alle alte temperature e alla corrosione.
- Leganti in gel di silice-allumina Rappresentano la frontiera dell'innovazione, consentendo la saldatura di mullite ad alta purezza a basse temperature e offrendo un'eccezionale resistenza meccanica (oltre 180 MPa) eliminando al contempo il calo di resistenza alle temperature intermedie.
Sfruttando queste tre polveri ultrafini chiave, i produttori di materiali refrattari possono formulare refrattari colabili ad alte prestazioni e durevoli che soddisfano le rigorose esigenze delle moderne industrie metallurgiche, petrolchimiche e della produzione di energia.
Polvere EPIC
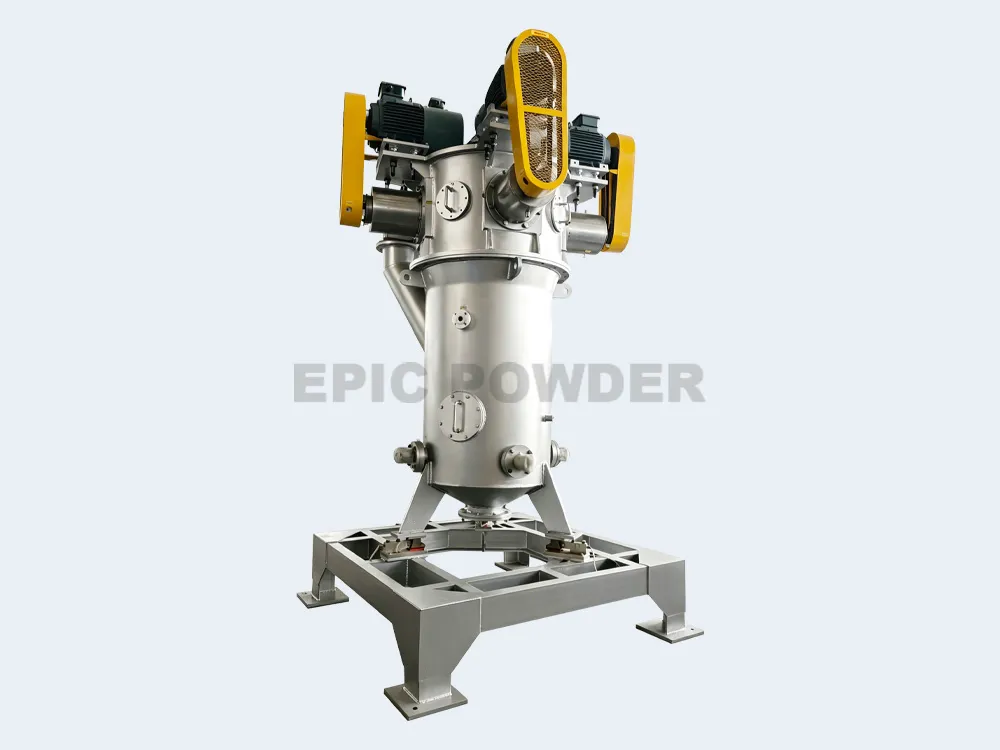
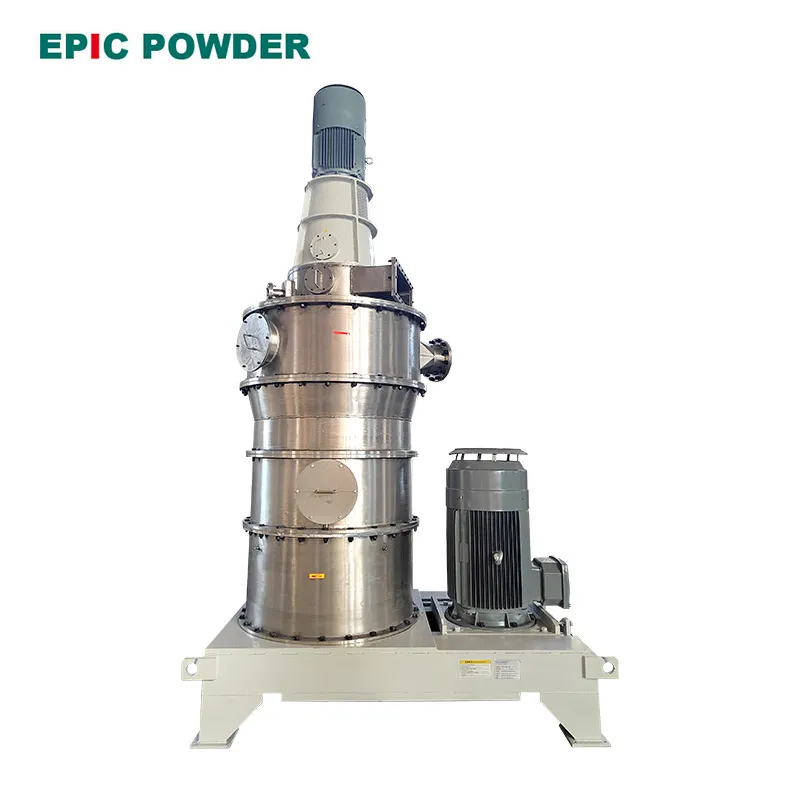
A Polvere EPIC, Comprendiamo che le prestazioni del vostro prodotto refrattario finale iniziano dalla qualità della lavorazione delle polveri. Che abbiate bisogno di soluzioni di macinazione personalizzate per fumo di silice, micropolveri di allumina o miscele complesse di precursori di gel, la nostra tecnologia avanzata mulini di classificazione dell'aria E mulini a getto Garantire un controllo preciso della granulometria (fino al livello di micron e sub-micron) per soddisfare i requisiti specifici della vostra formulazione.
Contattaci oggi stesso Scopri come le soluzioni di macinazione di EPIC Powder possono aiutarti a ottenere la perfetta distribuzione di polveri ultrafini per i tuoi refrattari colabili di nuova generazione.
“"Grazie per aver letto l'articolo. Spero vi sia stato utile. Lasciate un commento qui sotto. Potete anche contattare il servizio clienti online di EPIC Powder." Zelda per qualsiasi ulteriore richiesta.”
— Jason Wang, Ingegnere