La evolución de los materiales refractarios
El continuo avance de la tecnología industrial ha impulsado una creciente demanda de micropartículas de alta calidad en la ciencia de los materiales. En la industria refractaria, los hormigones refractarios tradicionales aglutinados con cemento han presentado durante mucho tiempo importantes inconvenientes, como alta porosidad, escasa integridad estructural e insuficiente resistencia mecánica. Estas limitaciones han convertido el desarrollo de hormigones refractarios avanzados en una necesidad urgente.
El surgimiento y la aplicación de tecnología de polvo ultrafino innegablemente han catalizado el progreso de los materiales refractarios. Entre los diversos aditivos, humo de sílice activo (SiO₂) y micro polvo de α-Al₂O₃ Son los más utilizados en hormigones refractarios moldeables, seguidos del SiC, el polvo de alta alúmina, la alúmina fundida blanca, la alúmina fundida marrón, el circón y los polvos de espinela. La inclusión de estos micropolvos mejora significativamente la trabajabilidad y el rendimiento en servicio de los hormigones moldeables, especialmente en lo que respecta a la evolución de la resistencia.
Tecnología de polvo ultrafino es la piedra angular de los refractarios moldeables de bajo contenido de cemento, ultrabajo contenido de cemento y sin cemento. En la industria, la clasificación se define típicamente por un umbral de tamaño de partícula de 5 μm: las partículas ≤5 μm se clasifican como polvos ultrafinos, mientras que aquellos >5 μm se denominan micro-polvos. Entre ellos, el humo de sílice y el micropulvo de α-Al₂O₃ siguen siendo las opciones más destacadas.
La influencia de los polvos ultrafinos en el rendimiento de los refractarios es profunda. La selección adecuada y la dosificación óptima de estos polvos son cruciales para el rendimiento final de los hormigones refractarios de bajo contenido de cemento.
Superando las limitaciones de la unión con cemento tradicional
Está bien establecido que los hormigones refractarios tradicionales aglutinados con cemento alcanzan una resistencia a la compresión en frío adecuada debido a su alto contenido de cemento. Sin embargo, a temperaturas intermedias, la transformación de fase cristalina del cemento provoca una fuerte disminución de la resistencia. Además, el cemento introduce 3–10 wt% de CaO en el sistema. Este CaO reacciona con SiO₂ y Al₂O₃ presentes en el material moldeable para formar fases de bajo punto de fusión como anortita (CAS₂) o gehlenita (C₂AS) . Estas fases degradan gravemente la resistencia en caliente y la resistencia a la corrosión del material a altas temperaturas.
La introducción de polvos ultrafinos y superplastificantes de alta eficiencia Este método supera fundamentalmente estos problemas. Al optimizar el empaquetamiento de partículas y reducir la demanda de agua, podemos formular hormigones refractarios con bajo contenido de cemento, ultrabajo contenido de cemento e incluso sin cemento, que presentan un excelente comportamiento tixotrópico y una resistencia estable a temperaturas intermedias. Estos materiales avanzados se utilizan ampliamente en metalurgia, materiales de construcción, petroquímica y generación de energía, logrando resultados de servicio excepcionales.
Mecanismos fundamentales: llenado y lubricación
Los mecanismos mediante los cuales los polvos ultrafinos mejoran el rendimiento refractario son complejos, pero se basan fundamentalmente en dos efectos físicos primarios: relleno y lubricación.
- Efecto de rellenoLas partículas ultrafinas rellenan los huecos entre los agregados gruesos y los polvos finos de la matriz. Esta densificación reduce la cantidad de agua necesaria para el moldeo. Tras el secado y la cocción, quedan menos poros, lo que se traduce en una mayor densidad aparente y una menor porosidad. Esto mejora directamente la resistencia estructural y el rendimiento general del material.
- Efecto de lubricaciónDebido a su alta energía superficial, las partículas ultrafinas adsorben dispersantes en sus superficies, formando una película de hidratación. Esta película proporciona lubricación entre las partículas, aumentando significativamente la fluidez del material refractario y mejorando sus características de moldeo y colocación.
Humo de sílice (polvo ultrafino de SiO₂) en hormigones refractarios
Fuentes y características físicas
Actualmente, en los hormigones refractarios se utilizan dos tipos principales de polvo ultrafino de SiO₂:
- Polvo derivado de cuarzo de alta pureza (no activo, granular).
- Polvo producido como un subproducto de la fabricación de silicio metálico o ferrosilicio.
El segundo tipo es el más adoptado. Consiste en: partículas esféricas huecas amorfas Con alta reactividad. Estas esferas no se aglomeran fácilmente y presentan excelentes propiedades de relleno.
Mecanismos de acción: del silanol a la mullita
Después de su incorporación al material moldeable, se forma la superficie del humo de sílice. grupos silanol (Si-OH) tras la hidratación. Durante el secado, estos grupos se deshidratan y forman puentes, creando una estructura estable. red de siloxano (Si-O-Si) . Esta red es altamente resistente a la fractura a temperaturas elevadas, lo que mejora eficazmente la resistencia del material refractario moldeable a temperaturas intermedias.
A temperaturas más elevadas, el SiO₂ reactivo del humo reacciona con el Al₂O₃ presente en los refractarios de alta alúmina para formar mullita (3Al₂O₃·2SiO₂) . Esta reacción de mullitización resulta muy beneficiosa para mejorar la resistencia en caliente del material. Por consiguiente, el humo de sílice se utiliza ampliamente en hormigones refractarios de bajo contenido en cemento, ultrabajo contenido en cemento y sin cemento.
Combinado con un dispersante adecuado, el humo de sílice proporciona excelentes efectos reductores de agua. Su fina morfología esférica le permite rellenar poros microscópicos a los que no llegan partículas más grandes. Esto reduce la cantidad de poros que quedan tras el secado, aumentando directamente la resistencia. Simultáneamente, las partículas coloidales de humo de sílice en agua adsorben dispersantes para formar una capa de disolvente, mejorando drásticamente las propiedades reológicas y el rendimiento de moldeo del material refractario.
Dosis óptima y consideraciones prácticas
Si bien es beneficioso, la dosificación de humo de sílice debe controlarse rigurosamente. Superar cierto umbral provoca un aumento considerable de la viscosidad del sistema. Esto se debe a que los productos de hidratación del SiO₂ experimentan una mayor polimerización, lo que incrementa el volumen molecular y la resistencia al flujo laminar.
La investigación realizada por Li Xiaoming et al. sobre hormigones refractarios aglutinados con humo de sílice proporciona información valiosa. En su estudio, el humo de sílice tenía un tamaño de partícula de <1 μm (con ~60% por debajo de 0,15 μm) y un área superficial específica de 2 × 10⁵ cm²/g. Probaron muestras con adiciones de humo de sílice que iban desde De 3 a 15 wt%.
- Fortaleza: El módulo de ruptura en frío (después del secado) y la resistencia a la compresión en frío aumentaron con el contenido de humo de sílice, alcanzando un máximo en aproximadamente 12 wt%, tras lo cual declinaron.
- Porosidad y densidadTanto la porosidad aparente como la densidad aparente disminuyeron a medida que aumentaba el contenido de humo de sílice.
Considerando la composición de fase (evitando el exceso de cuarzo), la resistencia y el rendimiento general, los investigadores determinaron que el nivel de adición óptimo es aproximadamente 5 wt%.
Consejos de aplicación práctica:
- Control del aguaDebido a su excelente efecto reductor de agua, la adición de agua debe controlarse estrictamente (normalmente 5–6 % en peso para bauxita de grado I). El exceso de agua provoca una reología excesiva y una menor resistencia en seco.
- Tiempo de mezclaPara desarrollar plenamente las propiedades tixotrópicas, es fundamental una mezcla adecuada. Normalmente, se requiere un tiempo de mezcla de al menos 5 minutos.
- Programa de secadoDebido a que las partículas ultrafinas llenan la mayoría de los poros, el material refractario moldeable se vuelve muy denso. Se recomienda un secado más lento para evitar el desprendimiento explosivo.
Aplicación en hormigones refractarios a base de MgO
El polvo ultrafino de SiO₂ también demuestra un excelente rendimiento en hormigones refractarios a base de MgO. Reduce significativamente la hidratación de las partículas de MgO, minimizando así la pulverización y el agrietamiento durante el proceso de horneado. Además, garantiza una buena reología.
La resistencia a la escoria de los refractarios moldeables a base de MgO es fundamental para su vida útil. La matriz, compuesta de humo de sílice y polvo de magnesia, desempeña un papel clave en la resistencia a la corrosión. Las investigaciones de Wei Yaowu y Li Nan indican que:
- La resistencia a la penetración de escoria de los refractarios moldeables a base de MgO mejora al aumentar el contenido de humo de sílice.
- Sin embargo, la adición óptima para la resistencia a la corrosión es aproximadamente 3 wt%. A este nivel, la porosidad tras la cocción es baja, la temperatura de liquidus de la matriz es alta y se minimiza la cantidad de fases de bajo punto de fusión formadas por reacción con la escoria. Tanto la cantidad insuficiente como la excesiva de humo de sílice son perjudiciales para la resistencia a la corrosión.
Micropartículas de α-Al₂O₃ en hormigones refractarios
Propiedades y beneficios generales
El micropulvo de α-Al₂O₃ se produce mediante la calcinación de alúmina industrial. Se caracteriza por su excelente dispersibilidad, tamaño de partícula fino, fácil sinterización a altas temperaturas y mínimo efecto de volumen.
La adición de micropartículas de α-Al₂O₃ a los hormigones refractarios a base de cemento afecta significativamente la trabajabilidad y el rendimiento. Cumple dos funciones principales:
- Refractariedad y reacción de fase: Aumenta la refractariedad del material refractario moldeable y favorece la unión y la multicapa cerámica a altas temperaturas.
- Relleno y densificaciónRellena los poros, reduce los defectos estructurales, mejora la resistencia y aumenta la resistencia a la corrosión por escoria.
La desventaja de la sobreadición
Sin embargo, el exceso de micropartículas de α-Al₂O₃ reduce la fluidez por vibración del refractario. Cuando la adición supera cierto límite, la resistencia tiende a disminuir. Esto se debe a que el exceso de Al₂O₃ reacciona preferentemente con el cemento para formar fases CA₂ y CA₆ (aluminatos de calcio). Estas reacciones consumen una gran cantidad de Al₂O₃ en la matriz y están acompañadas de efectos perjudiciales. expansión de volumen. Esta expansión introduce defectos estructurales tras el tratamiento a alta temperatura, lo que conlleva una disminución de la resistencia.
La hidratación única del ρ-Al₂O₃: un cambio radical.
La alúmina existe en múltiples formas cristalinas, incluyendo γ, δ, χ, κ, η, ρ, θ y α. El α-Al₂O₃ (corindón) es el termodinámicamente más estable y ha sido ampliamente estudiado. Sin embargo, ρ-Al₂O₃ es único: es la única fase de alúmina que presenta capacidad de hidratación espontánea a temperatura ambiente. La reacción de hidratación es:
ρ-Al₂O₃ + 2H₂O = Al(OH)₃ + AlOOH
Los productos de esta reacción son la bayerita y el sol de boehmita, que proporcionan excelentes efectos cementantes y de endurecimiento, lo que permite que el ρ-Al₂O₃ funcione como un aglutinante de alto rendimiento para hormigones refractarios moldeables.
Los cálculos termodinámicos realizados por Li Xiaoming et al. confirman la viabilidad de esta hidratación en diversas fases de alúmina. A 298 K, los cambios de energía libre de Gibbs estándar (ΔG⁰) para la reacción de hidratación (misma ecuación que la anterior) para diferentes formas de Al₂O₃ son:
La tabla que aparece a continuación muestra los datos termodinámicos de varias formas de Al₂O₃ y H₂O, Al(OH)₃ y AlOOH a 298 K.
Tabla 1. ΔG0 (kJ/mol) para compuestos relevantes a 3298 K
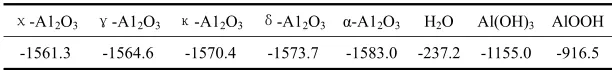
Los cálculos realizados sobre las cinco morfologías de Al₂O₃ que aparecen en la tabla anterior arrojan los siguientes resultados:
| Fase de alúmina | ΔG⁰ (kJ/mol) para la hidratación |
|---|---|
| χ-Al₂O₃ | -37.8 |
| γ-Al₂O₃ | -34.5 |
| κ-Al₂O₃ | -26.7 |
| δ-Al₂O₃ | -25.4 |
| α-Al₂O₃ | -16.1 |
Los valores negativos de ΔG⁰ para todas las formas, incluida la α-Al₂O₃ más estable, indican que cualquier forma de alúmina puede actuar como aglutinante de fraguado hidráulico si se activa adecuadamente. A altas temperaturas, todas estas formas se transforman en α-Al₂O₃ (corindón), lo que da lugar a un sistema refractario de "autoadhesión". El propio aglutinante se transforma en un óxido refractario de alta calidad con propiedades superiores.
ρ-Al₂O₃ como aglutinante superior
A finales de la década de 1970, Japón fue pionero en el uso de ρ-Al₂O₃ como aglutinante para hormigones refractarios unidos hidráulicamente. Los estudios sistemáticos demostraron que la adición de ρ-Al₂O₃ no debe caer por debajo de 0,3 wt%, siendo el nivel óptimo aproximadamente 7 wt%. Posteriormente, investigadores de la Unión Soviética, el Reino Unido, Estados Unidos y Alemania exploraron este concepto, denominándolo alúmina de transición, alúmina intermedia o alúmina activa.
La mayor ventaja del ρ-Al₂O₃ sobre el cemento de aluminato de calcio puro (CAC) es la eliminación completa de los problemas inducidos por el CaO (como la formación de anortita y gehlenita de bajo punto de fusión). El ρ-Al₂O₃ ofrece:
- Temperaturas de servicio más elevadas (>1700°C).
- Mayor resistencia y estabilidad volumétrica.
- Excelente resistencia a la corrosión.
Actualmente, es difícil producir ρ-Al₂O₃ de alta pureza a escala industrial. Los productos comerciales suelen contener una mezcla de ρ-Al₂O₃, χ-Al₂O₃ y Al(OH)₃ residual sin descomponer, con un contenido real de ρ-Al₂O₃ de alrededor del 60 % en peso.
Ejemplo de aplicaciónAl comparar los hormigones refractarios a base de MgO unidos con ρ-Al₂O₃ (utilizando magnesia fundida o sinterizada) con sus homólogos tradicionales unidos con cemento, el sistema ρ-Al₂O₃ demuestra un rendimiento superior en términos de resistencia y propiedades a altas temperaturas, lo que lo convierte en una excelente opción para aplicaciones exigentes.
Aglutinantes de gel de sílice-alúmina en hormigones refractarios moldeables
El concepto del gel compuesto
Li Xiaoming et al. desarrollaron un sistema aglutinante de gel de sílice-alúmina compuesto altamente innovador. Este aglutinante produjo con éxito refractarios moldeables a base de corindón de alta resistencia con una fase de unión que consiste en alta pureza. mullita, mejorando significativamente el rendimiento general.
Este aglutinante es esencialmente una mezcla de partículas coloidales y suspendidas, formulada a partir de polvo ultrafino de SiO₂ y micro polvo de Al₂O₃ con tamaños de partícula que van desde 10⁻⁴ hasta 10⁻⁶ cm. La relación molar de Al₂O₃ a SiO₂ se controla con precisión en 3:2, lo que permite la formación completa de mullita a altas temperaturas.
Este gel de sílice-alúmina se puede suministrar en forma seca o líquida.
Termodinámica de la formación de mullita
Debido a su alto grado de dispersión, el gel posee una enorme superficie específica y una elevada actividad superficial. Esto le confiere una excelente fuerza de unión a bajas temperaturas, mientras que a altas temperaturas forma rápidamente una fase de mullita altamente refractaria y extremadamente resistente.
La reacción de mullitización se representa como:
3Al₂O₃ (S) + 2SiO₂ (S) = 3Al₂O₃·2SiO₂
Los cálculos termodinámicos para esta reacción con diferentes materiales de partida revelan:
| Materiales de partida | Temperatura | ΔG⁰ (kJ/mol) |
|---|---|---|
| α-Al₂O₃ + Cuarzo | 1300 K | -0,97 kJ |
| α-Al₂O₃ + SiO₂ amorfo | 1100 K | -0,26 kJ |
| γ-Al₂O₃ + SiO₂ amorfo | 1100 K | -36,92 kJ |
| γ-Al₂O₃ + Cuarzo | 1100 K | -33,42 kJ |
Estos cálculos termodinámicos confirman que La mullita puede formarse a temperaturas extraordinariamente bajas. si se cumplen las condiciones cinéticas. El uso de formas reactivas (amorfas) de sílice y alúminas de transición reduce drásticamente la barrera energética para la mullitización.
Rendimiento mecánico excepcional
En ensayos experimentales con hormigones refractarios de alta alúmina unidos con gel de sílice-alúmina, los resultados fueron sorprendentes. Después de la cocción a 800°C durante 3 horas, El módulo de ruptura en frío y la resistencia a la compresión en frío alcanzaron un valor impresionante. 13 MPa y 102 MPa, respectivamente. Tal alta resistencia a esta temperatura solo puede atribuirse a la formación de una fuerte red de enlaces de mullita.
Pruebas adicionales en materiales refractarios moldeables a base de corindón unidos con este gel produjeron consistentemente resistencias al fuego muy altas. Fundamentalmente, las muestras cocidas a 1000°C alcanzó una resistencia al aplastamiento en frío superior a 180 MPa.
Superando el punto más bajo de la fuerza
Este perfil de rendimiento es sumamente significativo. Permite que el material de fundición se adapte completamente. superar el tradicional valle de fuerza Este problema afecta a los hormigones refractarios convencionales durante el proceso de calentamiento. A diferencia de los materiales cementados, que se debilitan a temperaturas intermedias, los sistemas con aglutinante de gel se fortalecen continuamente, garantizando la integridad estructural durante todo el proceso de calentamiento. Esto se traduce en un rendimiento superior a altas temperaturas y una vida útil más segura y fiable.
Conclusión
El uso estratégico de polvos ultrafinos es indispensable para la tecnología refractaria moderna.
- Humo de sílice (SiO₂) Ofrece un llenado, lubricación y fortalecimiento a temperatura intermedia sin igual a través de redes de siloxano, con una dosificación óptima de alrededor de 5 wt%.
- Micropartículas de α-Al₂O₃ y ρ-Al₂O₃ Cumplen una doble función como agentes densificantes y aglutinantes autoadhesivos de alto rendimiento, evitando el perjudicial óxido de calcio (CaO) introducido por los cementos y proporcionando una excelente resistencia a altas temperaturas y a la corrosión.
- Aglutinantes de gel de sílice-alúmina Representan la vanguardia, permitiendo la unión de mullita de alta pureza a bajas temperaturas y proporcionando una resistencia mecánica excepcional (más de 180 MPa), al tiempo que eliminan el mínimo de resistencia a temperaturas intermedias.
Aprovechando estos tres polvos ultrafinos clave, los fabricantes de materiales refractarios pueden formular hormigones refractarios duraderos y de alto rendimiento que satisfagan las rigurosas exigencias de las industrias modernas de metalurgia, petroquímica y generación de energía.
Polvo ÉPICO
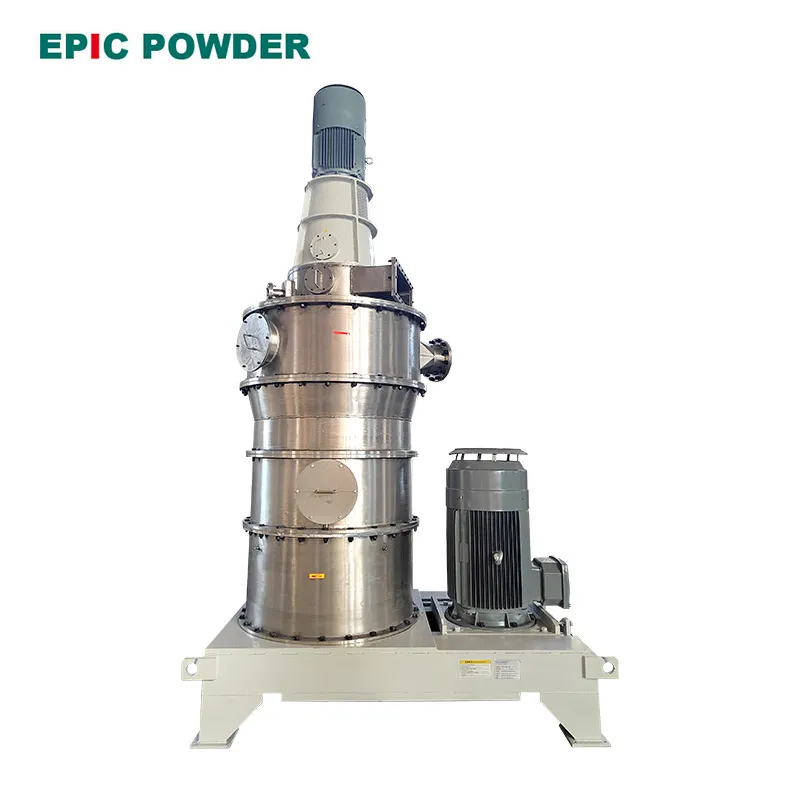
En Polvo ÉPICO, Entendemos que el rendimiento de su producto refractario final comienza con la calidad del procesamiento de su polvo. Ya sea que necesite soluciones de molienda personalizadas para humo de sílice, micropolvos de alúmina o mezclas complejas de precursores de gel, nuestra avanzada tecnología molinos clasificadores de aire y molinos de chorro Garantizamos un control preciso del tamaño de las partículas (hasta niveles micrométricos y submicrométricos) para satisfacer sus requisitos de formulación exactos.
Contáctanos hoy Descubra cómo las soluciones de molienda de EPIC Powder pueden ayudarle a lograr la distribución perfecta de polvo ultrafino para sus refractarios moldeables de última generación.
“Gracias por leer. Espero que mi artículo les sea útil. Dejen sus comentarios abajo. También pueden contactar al representante de atención al cliente en línea de EPIC Powder. zelda Para cualquier consulta adicional.”
— Jason Wang, Ingeniero