Эволюция огнеупорных материалов
Непрерывное развитие промышленных технологий привело к росту спроса на высококачественные микропорошки в материаловении. В огнеупорной промышленности традиционные огнеупорные литьевые смеси на цементной основе долгое время сталкивались с серьезными недостатками, включая высокую пористость, непрочную структуру и недостаточную механическую прочность. Эти ограничения сделали разработку современных огнеупорных литьевых смесей насущной необходимостью.
Возникновение и применение технология сверхтонкого порошка Несомненно, они ускорили прогресс в области огнеупорных материалов. Среди различных добавок, активный микрокремнезем (SiO₂) и α-Al₂O₃ микропорошок Наиболее широко используемые в огнеупорных литьевых смесях — это карбид кремния (SiC), высокоглиноземистый порошок, белый плавленый глинозем, коричневый плавленый глинозем, циркон и шпинель. Включение этих микропорошков значительно улучшает удобоукладываемость и эксплуатационные характеристики литьевых смесей, особенно в отношении изменения прочности.
Технология сверхтонкого порошка является краеугольным камнем низкоцементных, сверхнизкоцементных и бесцементных огнеупорных литьевых смесей. В отрасли классификация обычно определяется пороговым значением размера частиц. 5 мкмЧастицы размером ≤5 мкм классифицируются как ультратонкие порошки, а те, что >5 мкм, называются микропорошки. Среди них наиболее предпочтительными вариантами остаются микрокремнезем и микропорошок α-Al₂O₃.
Влияние ультрадисперсных порошков на огнеупорные свойства является существенным. Правильный выбор и оптимальная дозировка этих порошков имеют решающее значение для конечных эксплуатационных характеристик низкоцементных литьевых смесей.
Преодоление ограничений традиционного цементного склеивания
Хорошо известно, что традиционные цементные литьевые смеси обладают достаточной прочностью на сжатие в холодном состоянии благодаря высокому содержанию цемента. Однако при средних температурах фазовое превращение кристаллов цемента приводит к резкому снижению прочности. Кроме того, цемент вносит... 3–10 wt% CaO в систему. Этот CaO реагирует с SiO₂ и Al₂O₃, присутствующими в литьевом материале, образуя низкоплавкие фазы, такие как анортит (CAS₂) или геленит (C₂AS) . Эти фазы значительно снижают прочность материала при высоких температурах и его коррозионную стойкость.
Введение ультратонкие порошки и высокоэффективные суперпластификаторы Этот метод принципиально решает эти проблемы. Оптимизируя упаковку частиц и снижая потребность в воде, мы можем создавать литьевые смеси с низким содержанием цемента, сверхнизким содержанием цемента и даже без цемента, обладающие превосходными тиксотропными свойствами и стабильной прочностью при средних температурах. Эти передовые материалы в настоящее время широко используются в металлургии, строительных материалах, нефтехимии и энергетике, демонстрируя замечательные эксплуатационные характеристики.
Основные механизмы: наполнение и смазка
Механизмы, посредством которых ультрадисперсные порошки улучшают огнеупорные свойства, сложны, но в основе их лежат два основных физических эффекта: начинка и смазка.
- Эффект заполненияСверхмелкие частицы заполняют пустоты между крупными заполнителями и мелкодисперсными порошками матрицы. Такое уплотнение снижает потребность в воде при литье. После сушки и обжига остается меньше пор, что приводит к увеличению насыпной плотности и снижению кажущейся пористости. Это напрямую улучшает прочность конструкции и общие эксплуатационные характеристики материала.
- Смазывающий эффектБлагодаря высокой поверхностной энергии, ультрадисперсные частицы адсорбируют диспергирующие вещества на своей поверхности, образуя гидратационную пленку. Эта пленка обеспечивает смазывающее действие между частицами, значительно повышая текучесть литьевого материала и улучшая его формовочные и укладочные характеристики.
Микрокремнезем (ультрадисперсный порошок SiO₂) в огнеупорных литьевых смесях
Источники и физические характеристики
В настоящее время в огнеупорных литьевых смесях используются два основных типа ультрадисперсного порошка SiO₂:
- Порошок, полученный из высокочистого кварца (неактивного, гранулированного).
- Порошок, произведенный в виде побочный продукт производства металлического кремния или ферросилиция.
Второй тип является наиболее распространенным. Он состоит из аморфные, полые сферические частицы Обладают высокой реакционной способностью. Эти сферы не склонны к агломерации и обладают превосходными наполняющими свойствами.
Механизмы действия: от силанола до муллита
После добавления в литьевой раствор образуется поверхность микрокремнезема. силанольные группы (Si-OH) при гидратации. В процессе сушки эти группы дегидратируются и образуют мостики, создавая стабильную структуру. силоксановая сетка (Si-O-Si) . Эта сетчатая структура обладает высокой устойчивостью к разрушению при повышенных температурах, что эффективно повышает прочность литьевого материала при средних температурах.
При более высоких температурах реакционноспособный SiO₂ в дымовых газах реагирует с Al₂O₃, присутствующим в высокоглиноземистых огнеупорах, образуя муллит (3Al₂O₃·2SiO₂) . Эта реакция муллитизации очень полезна для повышения прочности материала при высоких температурах. Следовательно, микрокремнезем широко используется в низкоцементных, сверхнизкоцементных и бесцементных литьевых смесях.
В сочетании с подходящим диспергатором микрокремнезем обеспечивает превосходный водоредуцирующий эффект. Его мелкодисперсная сферическая форма позволяет ему заполнять микроскопические поры, недоступные для более крупных частиц. Это уменьшает количество пор, остающихся после сушки, что напрямую повышает прочность. Одновременно коллоидные частицы микрокремнезема в воде адсорбируют диспергаторы, образуя слой растворителя, что значительно улучшает реологические свойства и формовочные характеристики литьевого материала.
Оптимальная дозировка и практические соображения
Несмотря на свою эффективность, дозировка микрокремнезема должна строго контролироваться. Превышение определенного порога приводит к резкому увеличению вязкости системы. Это связано с тем, что продукты гидратации SiO₂ подвергаются дальнейшей полимеризации, увеличивая молекулярный объем и сопротивление ламинарному потоку.
Исследование, проведенное Ли Сяомином и др., посвященное литьевым смесям на основе микрокремнезема, дает ценные результаты. В их исследовании микрокремнезем имел размер частиц <1 мкм (при этом ~60% имели размер частиц менее 0,15 мкм) и удельную площадь поверхности 2 × 10⁵ см²/г. Они протестировали образцы с добавлением микрокремнезема в различных концентрациях. 3–15 wt%.
- СилаМодуль упругости при низком давлении (после сушки) и прочность на сжатие при низком давлении увеличивались с повышением содержания микрокремнезема, достигая пика примерно при 10°C. 12 wt%, После чего они отказались.
- Пористость и плотностьКак кажущаяся пористость, так и насыпная плотность уменьшались с увеличением содержания микрокремнезема.
Учитывая фазовый состав (избегая избытка кварца), прочность и общие характеристики, исследователи определили, что оптимальный уровень добавления составляет приблизительно 5 wt%.
Практические советы по применению:
- Контроль водыИз-за превосходного водоредуцирующего эффекта добавление воды должно строго контролироваться (обычно 5–6 мас. % для боксита I сорта). Избыток воды приводит к чрезмерной реологии и снижению прочности в сухом состоянии.
- Время смешиванияДля полного проявления тиксотропных свойств крайне важно достаточное перемешивание. Как правило, требуется время перемешивания не менее 5 минут.
- График сушкиПоскольку ультрадисперсные частицы заполняют большинство пор, литьевой материал становится очень плотным. Для предотвращения взрывного отслаивания рекомендуется более медленный режим сушки.
Применение в литьевых смесях на основе MgO
Ультрадисперсный порошок SiO₂ также демонстрирует превосходные характеристики в литьевых смесях на основе MgO. Он значительно снижает гидратацию частиц MgO, тем самым минимизируя образование порошка и растрескивание в процессе обжига. Кроме того, он обеспечивает хорошие реологические свойства.
Шлакостойкость литьевых смесей на основе MgO имеет решающее значение для срока службы. Матрица, состоящая из микрокремнезема и порошка оксида магния, играет ключевую роль в коррозионной стойкости. Исследования Вэй Яоу и Ли Наня показывают, что:
- Сопротивление проникновению шлака в литьевые смеси на основе MgO улучшается с увеличением содержания микрокремнезема.
- Однако оптимальная добавка для повышения коррозионной стойкости составляет приблизительно 3 wt%. На этом уровне пористость после обжига низкая, температура ликвидуса матрицы высокая, а количество низкоплавких фаз, образующихся в результате реакции со шлаком, сведено к минимуму. Как недостаточное, так и избыточное количество микрокремнезема негативно влияют на коррозионную стойкость.
Микропорошок α-Al₂O₃ в огнеупорных литьевых смесях
Общие характеристики и преимущества
Микропорошок α-Al₂O₃ получают путем обжига промышленного оксида алюминия. Он характеризуется превосходной диспергируемостью, малым размером частиц, легкой спекаемостью при высоких температурах и минимальным объемным эффектом.
Добавление микропорошка α-Al₂O₃ в цементные литьевые смеси значительно влияет на удобоукладываемость и эксплуатационные характеристики. Он выполняет две основные функции:
- Тугоплавкость и фазовая реакцияЭто повышает огнеупорность литьевого материала и способствует скреплению керамики и муллитизации при высоких температурах.
- Наполнение и уплотнениеОн заполняет поры, уменьшает структурные дефекты, повышает прочность и улучшает коррозионную стойкость к шлаку.
Недостатки чрезмерного сложения
Однако избыток микропорошка α-Al₂O₃ снижает текучесть литьевого материала при вибрации. При превышении определенного предела добавление материала приводит к снижению прочности. Это происходит потому, что избыток Al₂O₃ преимущественно реагирует с цементом, образуя фазы CA₂ и CA₆ (алюминаты кальция). Эти реакции расходуют большое количество Al₂O₃ в матрице и сопровождаются вредными последствиями. расширение объема. Это расширение приводит к образованию структурных дефектов после высокотемпературной обработки, что ведет к снижению прочности.
Уникальная гидратация ρ-Al₂O₃: революционное изменение.
Оксид алюминия существует в нескольких кристаллических формах, включая γ, δ, χ, κ, η, ρ, θ и α. α-Al₂O₃ (корунд) является наиболее термодинамически стабильным и широко изучен. Однако, ρ-Al₂O₃ Она уникальна: это единственная фаза оксида алюминия, которая проявляет Способность к спонтанной гидратации при комнатной температуре. Реакция гидратации выглядит следующим образом:
ρ-Al₂O₃ + 2H₂O = Al(OH)₃ + AlOOH
Продуктами этой реакции являются байерит и золь бёмита, которые обеспечивают превосходные цементирующие и упрочняющие свойства, позволяя ρ-Al₂O₃ функционировать в качестве высокоэффективного связующего для огнеупорных литьевых смесей.
Термодинамические расчеты, проведенные Ли Сяомином и др., подтверждают возможность этой гидратации в различных фазах оксида алюминия. При 298 К стандартные изменения свободной энергии Гиббса (ΔG⁰) для реакции гидратации (то же уравнение, что и выше) для различных форм Al₂O₃ составляют:
В таблице ниже представлены термодинамические данные для различных форм Al₂O₃ и H₂O, Al(OH)₃ и AlOOH при 298 К.
Таблица 1. ΔG0 (кДж/моль) для соответствующих соединений при 3298 К
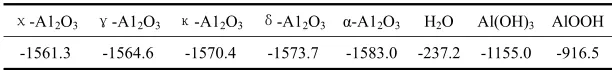
Расчеты для пяти морфологических типов Al₂O₃, представленных в таблице выше, дают следующие результаты:
| Фаза оксида алюминия | ΔG⁰ (кДж/моль) для гидратации |
|---|---|
| χ-Al₂O₃ | -37.8 |
| γ-Al₂O₃ | -34.5 |
| κ-Al₂O₃ | -26.7 |
| δ-Al₂O₃ | -25.4 |
| α-Al₂O₃ | -16.1 |
Отрицательные значения ΔG⁰ для всех форм, включая наиболее стабильную α-Al₂O₃, указывают на то, что любая форма оксида алюминия может действовать как гидравлически схватывающееся связующее при надлежащей активации. При высоких температурах все эти формы превращаются в α-Al₂O₃ (корунд), что делает эту огнеупорную систему “самосвязывающейся”. Само связующее превращается в высококачественный огнеупорный оксид с превосходными свойствами.
ρ-Al₂O₃ как превосходное связующее
В конце 1970-х годов Япония стала пионером в использовании ρ-Al₂O₃ в качестве связующего для гидравлически связанных литьевых смесей. Систематические исследования показали, что добавление ρ-Al₂O₃ не должно быть ниже определенного значения. 0.3 wt%, при этом оптимальный уровень составляет приблизительно 7 wt%. Впоследствии исследователи в Советском Союзе, Великобритании, США и Германии изучили эту концепцию, назвав ее переходным оксидом алюминия, промежуточным оксидом алюминия или активным оксидом алюминия.
Главное преимущество ρ-Al₂O₃ перед чистым алюминатным цементом (АЦК) заключается в полном устранении проблем, вызванных CaO (таких как образование низкоплавкого анортита и геленита). ρ-Al₂O₃ обладает следующими свойствами:
- Более высокие рабочие температуры (>1700°C).
- Повышенная прочность и стабильность объема..
- Превосходная коррозионная стойкость.
В настоящее время сложно производить высокочистый ρ-Al₂O₃ в промышленных масштабах. Коммерческие продукты обычно содержат смесь ρ-Al₂O₃, χ-Al₂O₃ и остаточного неразложившегося Al(OH)₃, при этом фактическое содержание ρ-Al₂O₃ составляет около 60 мас.% %.
Пример примененияПри сравнении литьевых смесей на основе MgO, связанных ρ-Al₂O₃ (с использованием плавленой или спеченной магнезии), с традиционными цементными аналогами, система ρ-Al₂O₃ демонстрирует превосходные характеристики с точки зрения прочности и высокотемпературных свойств, что делает ее отличным выбором для сложных применений.
Силикатно-алюминиевые гелевые связующие в огнеупорных литьевых смесях
Концепция композитного геля
Ли Сяомин и соавторы разработали инновационную композитную систему связующего на основе кремнеземно-алюминиевого геля. Это связующее успешно позволило получить высокопрочные литьевые смеси на основе корунда со связующей фазой, состоящей из высокочистого материала. муллит, значительно повышая общую производительность.
Это связующее вещество представляет собой, по сути, смесь коллоидных и взвешенных частиц, полученную из Сверхтонкий порошок SiO₂ и микропорошок Al₂O₃ с размерами частиц от 10⁻⁴ до 10⁻⁶ см. Молярное соотношение Al₂O₃ к SiO₂ точно контролируется при 3:2, что позволяет полностью сформировать муллит при высоких температурах.
Этот силикагель на основе оксида алюминия может поставляться как в сухом, так и в жидком виде.
Термодинамика образования муллита
Благодаря высокой степени дисперсии гель обладает огромной удельной поверхностью и высокой поверхностной активностью. Это обеспечивает ему превосходную прочность сцепления при низких температурах, в то время как при высоких температурах он быстро образует высокоогнеупорную и чрезвычайно прочную муллитовую фазу.
Реакция муллитизации представляется следующим образом:
3Al₂O₃(S) + 2SiO₂(S) = 3Al₂O₃·2SiO₂
Термодинамические расчеты для этой реакции при использовании различных исходных материалов показывают:
| Исходные материалы | Температура | ΔG⁰ (кДж/моль) |
|---|---|---|
| α-Al₂O₃ + Кварц | 1300 К | -0,97 кДж |
| α-Al₂O₃ + Аморфный SiO₂ | 1100 К | -0,26 кДж |
| γ-Al₂O₃ + аморфный SiO₂ | 1100 К | -36,92 кДж |
| γ-Al₂O₃ + Кварц | 1100 К | -33,42 кДж |
Эти термодинамические расчеты подтверждают, что муллит может образовываться при удивительно низких температурах. при соблюдении кинетических условий. Использование реакционноспособных (аморфных) форм диоксида кремния и переходных оксидов алюминия значительно снижает энергетический барьер для муллитизации.
Исключительные механические характеристики
В экспериментальных испытаниях с использованием высокоглиноземистых литьевых смесей, связанных кремнеземно-алюминиевым гелем, результаты оказались поразительными. После обжига при 800°C в течение 3 часов, Модуль упругости при холодном разрушении и прочность на сжатие достигли впечатляющих значений. 13 МПа и 102 МПа, соответственно. Такая высокая прочность при данной температуре может быть объяснена только образованием прочной сети муллитовых связей.
Дальнейшие испытания литьевых смесей на основе корунда, скрепленных этим гелем, неизменно показывали очень высокую прочность после обжига. Что особенно важно, образцы, обожженные при 1000°C достигнута прочность на сжатие в холодном состоянии, превышающая 180 МПа.
Преодоление спада силы
Этот профиль характеристик имеет огромное значение. Он позволяет литьевому материалу полностью раскрыть свой потенциал. преодолеть традиционный спад силы Это проблема, которая возникает при использовании обычных литьевых смесей в процессе нагрева. В отличие от цементных материалов, которые ослабевают при средних температурах, системы на основе геля продолжают укрепляться, обеспечивая структурную целостность на протяжении всего процесса повышения температуры. Это приводит к превосходным характеристикам при высоких температурах и более безопасному и надежному сроку службы.
Заключение
Стратегическое использование ультрадисперсных порошков является неотъемлемой частью современной огнеупорной технологии.
- Микрокремнезем (SiO₂) Обеспечивает непревзойденное заполнение, смазку и упрочнение при средних температурах благодаря силоксановым сетям, при этом оптимальная дозировка составляет около 5 мас.%.
- Микропорошки α-Al₂O₃ и ρ-Al₂O₃ Выполняют двойную роль: уплотняющих агентов и высокоэффективных самосвязывающих связующих, предотвращая образование вредного оксида кальция, присущего цементам, и обеспечивая исключительную прочность при высоких температурах и коррозионную стойкость.
- Связующие вещества на основе силикагеля и оксида алюминия Представляют собой передовые технологии, позволяющие осуществлять высокочистое муллитовое соединение при низких температурах и обеспечивающие исключительную механическую прочность (более 180 МПа), одновременно устраняя провал прочности при средних температурах.
Используя эти три ключевых ультрадисперсных порошка, производители огнеупорных материалов могут создавать высокоэффективные и долговечные литьевые смеси, отвечающие строгим требованиям современной металлургической, нефтехимической и энергетической отраслей промышленности.
ЭПИЧЕСКИЙ Порошок
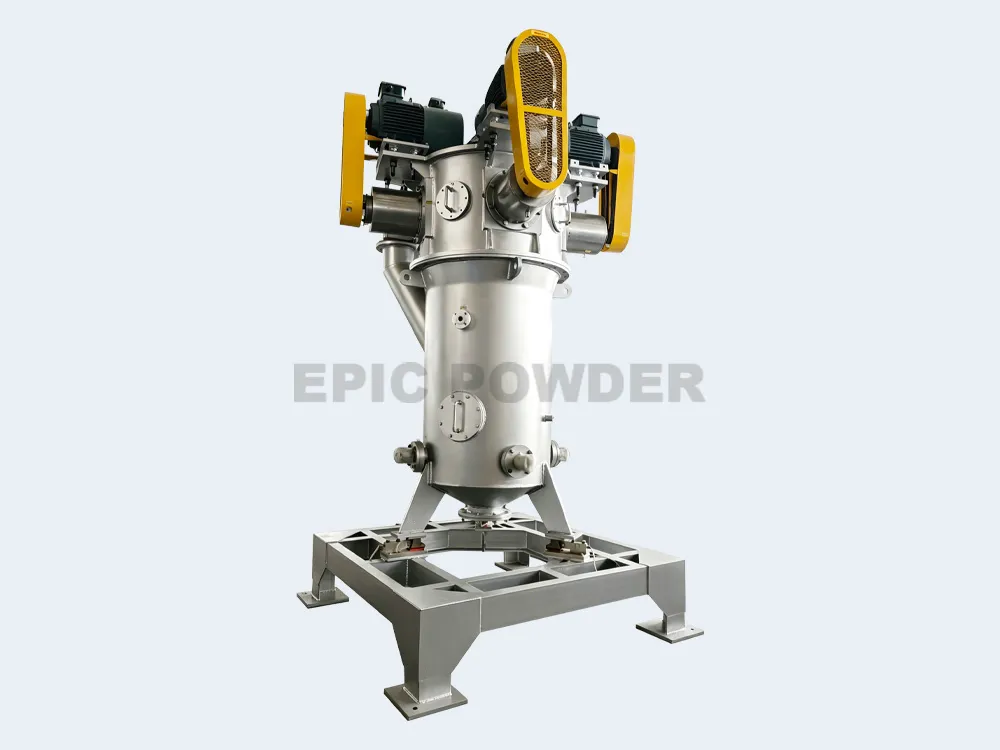
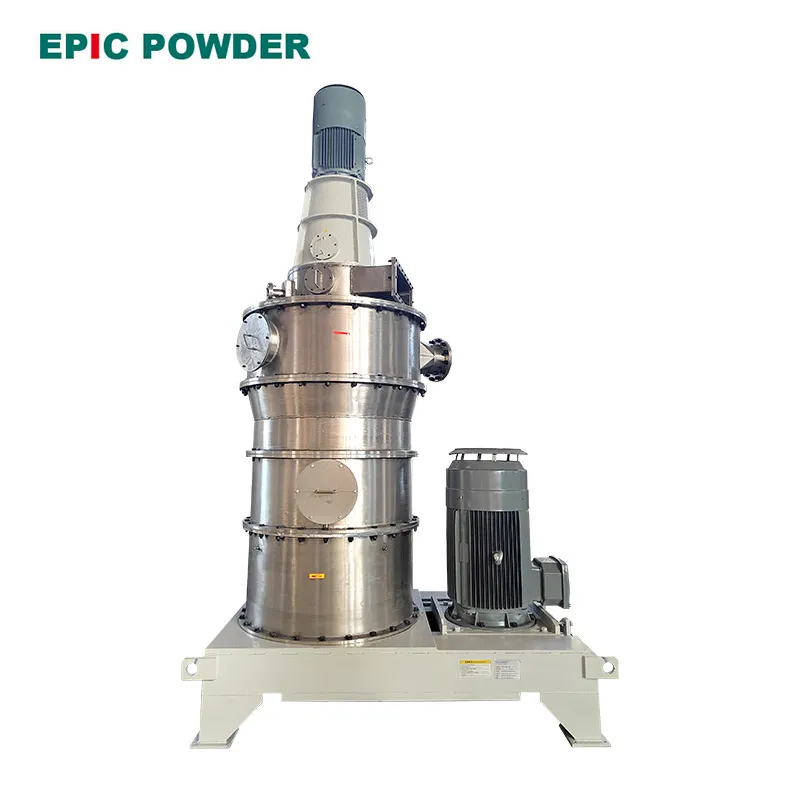
В ЭПИЧЕСКИЙ Порошок, Мы понимаем, что качество конечного огнеупорного изделия начинается с качества обработки порошка. Независимо от того, нужны ли вам индивидуальные решения для измельчения микрокремнезема, микропорошков оксида алюминия или сложных смесей гелевых прекурсоров, наши передовые технологии помогут вам в этом. воздухоклассификационные мельницы и струйные мельницы обеспечить точный контроль размера частиц (вплоть до микронного и субмикронного уровней) для соответствия вашим требованиям к рецептуре.
Свяжитесь с нами сегодня Узнайте, как решения EPIC Powder для измельчения могут помочь вам добиться идеального сверхтонкого распределения порошка для ваших огнеупорных литьевых смесей нового поколения.
“Спасибо за прочтение. Надеюсь, моя статья вам поможет. Пожалуйста, оставьте комментарий ниже. Вы также можете связаться с онлайн-представителем службы поддержки EPIC Powder». Зельда По любым дополнительным вопросам обращайтесь.”
— Джейсон Ван, Инженер