Çoğu insan öğütme sonucunu D50 değerine göre değerlendirir. Gözenekli karbon için bu sayı yanıltıcı olabilir. Gözenekli karbonun değeri, parçacığın ne kadar ince olduğundan değil, her parçacığın içindeki gözenek ağından gelir. Çok sert öğütülürse bu gözenekler çöker ve özgül yüzey alanı düşer. Bu nedenle, bir öğütücü seçmeden önce, yüzey alanının ne kadarının işlemden sağ çıktığını sormakta fayda var.
Gözenekli Karbon Neden Sıradan Bir Tozdan Daha Fazlası?
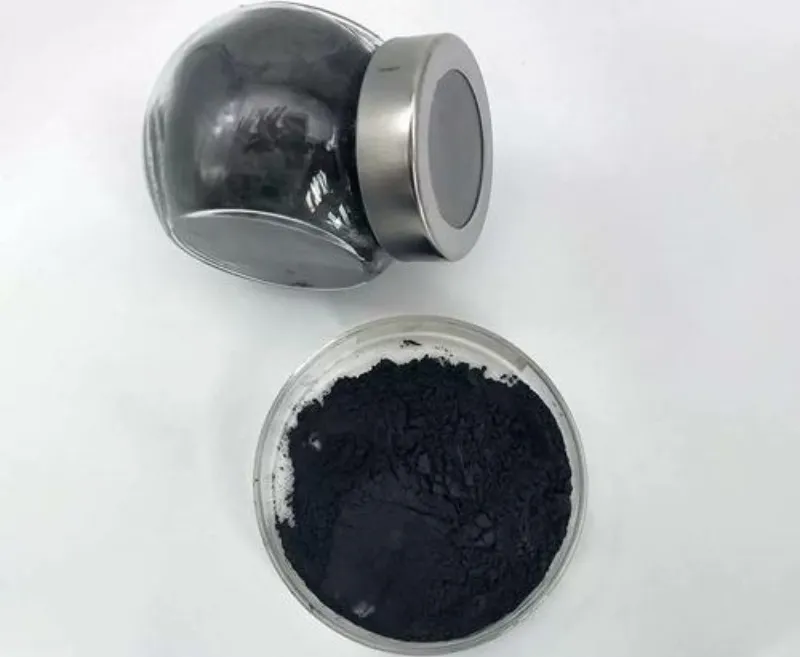
Silikon karbon anot taşıyıcısı olarak gözenekli karbon, tipik olarak 0,1 ila 0,3 cm³/g arasında Gurvich toplam gözenek hacmine ve 50 ila 200 m²/g arasında BET yüzey alanına sahiptir. Ticari reçine bazlı kaliteler ise çok daha ileri giderek 1,5 cm³/g'nin üzerinde gözenek hacmine ve 2600 m²/g'nin üzerinde yüzey alanına ulaşır. Her metrekare, süper kapasitörde, gaz elektrotunda veya pil anotunda işlevsel bir varlıktır.
Mekanik hasar en büyük tehdittir. Sert karbon anotlar üzerine yapılan yayınlanmış çalışmalarda, bilyalı öğütmenin düzenli grafit bölgelerini bozduğu, kristalliği düşürdüğü, kapalı gözenekleri açtığı ve kusur konsantrasyonunu artırdığı bildirilmektedir. İlk çevrim verimliliği düşer ve kayıp öğütme süresiyle birlikte artar. Bir örnekte, beş saat boyunca öğütülmüş bir sert karbon numunesi, 100 çevrimden sonra orijinal çevrim ömrünün onda birinden daha azını korumuştur. Desen tutarlıdır: daha fazla öğütme enerjisi, daha az malzeme değeri anlamına gelir.
Bu nedenle izlenmesi gereken ölçüt D50 değil, özgül yüzey alanı korunumudur. Genel bir endüstri aralığı olarak, gözenekli karbon kümelerinin nazikçe ayrıştırılması tipik olarak şunu korur: yüzde 90 ila 95 Orijinal özgül yüzey alanının bir kısmını korurken, tek haneli mikron aralığına kadar ince öğütme genellikle orijinal özgül yüzey alanını korur. yüzde 70 ila 85, Bu aralıklar, hammaddeye, hedef boyuta ve değirmen enerjisine bağlı olarak değişir. Bu aralıklar, bu makale boyunca kullanılan standardı belirler.
Her bir değirmenin içinde neler oluyor?
Buradaki üç makine de partikül boyutunu küçültüyor, ancak uyguladıkları kuvvet farklı ve bu fark gözeneklerinizin dayanıp dayanamayacağını belirliyor.
Bilyalı değirmen veya mekanik darbeli değirmen, tozu ezmek ve parçalamak için öğütme ortamına dayanır. Parçacıklar ve ortam arasındaki yüksek hızlı çarpışmalar, yerel soğuk kaynaklanmaya neden olur ve aşınma artıklarını ürüne sürükler. Özellikle çelik ortamlar demir kirliliğine yol açar. Testler, çelik bilyelerden gelen demirin, seramik ortamlara kıyasla yüzey alanı normalize edilmiş kapasitansı önemli ölçüde azaltabileceğini göstermektedir.
Jet değirmeni ise tam tersi şekilde çalışır. Hiçbir öğütme ortamı kullanmaz. Sıkıştırılmış gaz, parçacıkları birbirine çarparak kırılana kadar hızlandırır. Genleşen gaz, hazneyi soğutur, böylece sıcaklık 45°C'nin altında tutulabilir. Seramik alümina veya zirkonya astar, demir kirliliğini 10 ppm'nin altında tutar; bu da jet değirmenini son öğütme için en temiz seçenek haline getirir.
Pimli değirmen ise bunların arasında yer alır. Yüksek hızlı pimler, yoğunlaştırılmış enerji ve çok kısa temas süresiyle kısa bir darbe ve kesme kuvveti uygular. Bu profil, birincil parçacıkları veya gözeneklerini kırmadan yumuşak topakları parçalamasına olanak tanır.
Pratikte, pimli değirmen ve jetli değirmen aynı işi yapmanın iki farklı yolu değil, iki farklı iş koludur. Pimli değirmen topakları ayırırken, jetli değirmen öğütme işlemi yapar. Hangi işi yaptığınızı bilmek, makine seçiminde ilk adımdır.
1: Nazik Dağılım için Pimli Değirmen
Gözenekli karbon, sentezden bloklar veya güçlü topaklar halinde çıkar. Bu yüksek yüzey alanından kaynaklanan yüksek yüzey enerjisi, parçacıklar arasında güçlü van der Waals ve elektrostatik çekim yaratır, bu nedenle kolayca kümelenirler. Bu kümeler doğrudan ince öğütme aşamasına giderse, sonuç yerel aşırı öğütme ve gözenek yapısının kısmi çökmesidir.
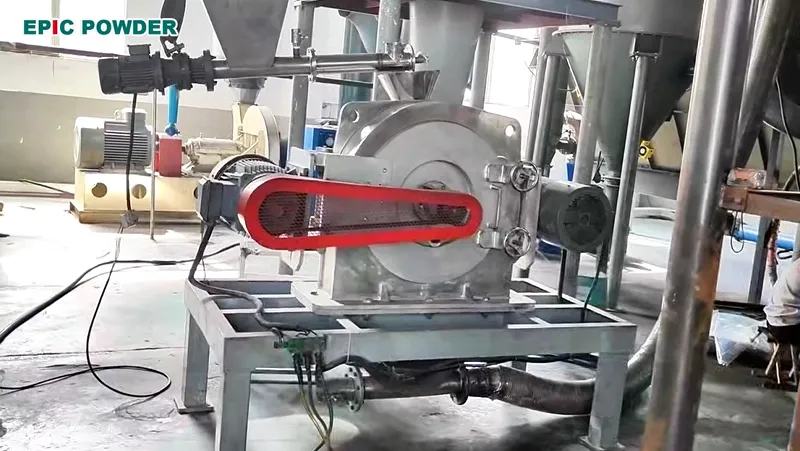
Burası pim değirmeni Ait olduğu yer burasıdır. Kısa darbeli uyarıları, birincil parçacıklara zarar vermeden kümelenmiş parçacıklar arasındaki yumuşak bağları kırar. Hava akımı ayrıca gevşek tozu homojen bir gaz-katı akışına taşır ve bu da ayrıldıktan sonra kümelerin yeniden oluşmasını engeller.
İğneli değirmen bir ön işleme adımıdır ve kullanılan kelime öğütme değil, parçalamadır. Tipik topaklanma giderme denemelerinde, iğneli değirmen gözenekli karbonu yaklaşık 25 μm'lik bir D50 değerinden yaklaşık 10 μm'ye kadar küçültürken, bir kısmını da korur. yaklaşık yüzde 90 ila 95 Özgül yüzey alanının oranı, hammaddeye ve çalışma parametrelerine bağlıdır. Bu görevde pimli değirmenin jetli değirmenle nasıl karşılaştırıldığını daha yakından incelemek için, karbon ve pil malzemeleri için pimli değirmenle topaklanmayı giderme hakkındaki önceki makalemize bakın.
2: Kesme Noktası Kontrollü Hava Sınıflandırmalı Öğütme Değirmeni

Bir hava sınıflandırıcı değirmeni Bu sorun, tasarım gereği önlenir. Öğütme ve sınıflandırma aynı haznede yapılır. Dönen bir sınıflandırıcı tekerlek, ince tozu belirtilen özelliklere ulaştığı anda serbest bırakırken, kaba malzeme içeride yeniden dolaşır. Zaten uygun olan parçacıklar, tekrar öğütülmek yerine hemen dışarı atılır. Aynı mekanizma enerji tüketimini de kontrol altında tutar: değirmen, zaten belirtilen özelliklere ulaşmış malzemeyi tekrar tekrar işlemek yerine, yalnızca henüz öğütülmesi gerekeni öğütür.
Gözenekli karbon için, genellikle 1,2'nin altında bir açıklık ve sıkıca kontrol edilen bir D90 değeri istenir, çünkü geniş veya kaba bir kuyruk elektrot kaplamasında kusurlara neden olur. Burada önemli olan ölçüt D50 değil, açıklıktır. Dağılımı kontrol etmeniz gerektiğinde seçeceğiniz makine sınıflandırıcı değirmendir ve yerleşik kesme noktası bu kontrolü sağlar.
3: Gözenek Bütünlüğünü Koruyan Hassas Öğütme için Jet Değirmeni
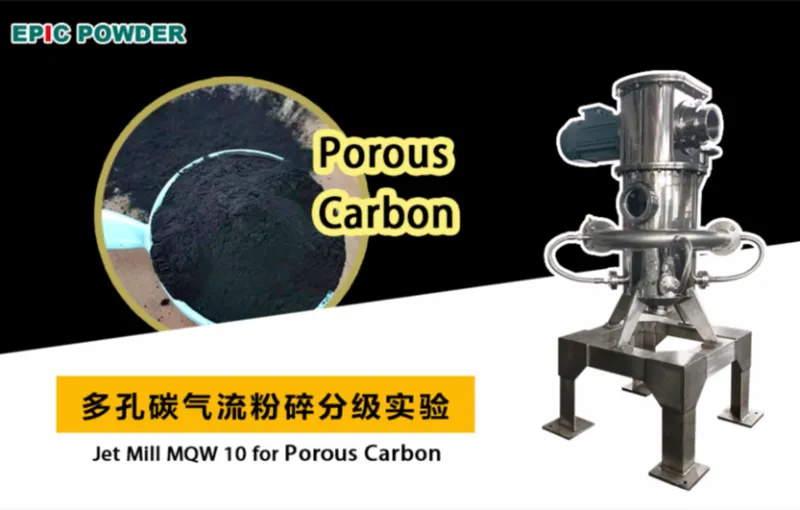
A jet değirmeni Akışkan yataklı jet frezeleme yöntemi, 1,5'in altında bir aralıkla 0,5 ila 3 μm arasında bir D50 değerine ve kontrollü bir D100 değerine ulaşır. Gözenekli karbon üzerinde, akışkan yataklı jet frezeleme tipik olarak şu aralıkta bir D50 değeri sağlar: 1 ila 5 μm D100'ün altında bir menzil 10 μm, Yayınlanan karşılaştırma raporlarına göre, jet frezeleme yöntemiyle işlenmiş sert karbon, bu özelliklerini koruyabiliyor. bilyalı değirmenle öğütülmüş malzemeye göre daha yüksek kapasite koruma oranı, Ancak kesin fark, hammaddeye ve hücre tasarımına bağlıdır. Endüstriyel denemelerde, yaklaşık 40 ila 50 μm D50 değerinde beslenen gözenekli karbon, daha düşük bir D50 değerine kadar öğütülmüştür. 5 ila 8 μm İkincil hava siklonu toplama yöntemi kullanıldığında, 1,2'nin altında bir aralık ve 'in üzerinde sistem verimi ile bir aralık elde edilmiştir. Laboratuvar ölçekli jet frezeleme de istikrarlı D50 değerleri göstermiştir. 2 ila 3 μm Gözenek yapısını ve yüzey alanını büyük ölçüde koruyarak, farklı ürün yelpazesini sunar.
Seramik astarlı ve kontrollü basınçlı hava sıcaklığına sahip bir jet değirmeni çalıştırdığınızda, gözenekli karbonu tek haneli mikron aralığına kadar parçalamanın en güvenli yolu elde edilir. Bu düşük maliyetli bir seçenek değildir. Gözenek bütünlüğünün ve parçacık hassasiyetinin aynı anda korunması gerektiğinde tercih edeceğiniz seçenektir.
Çok Aşamalı Gerçeklik: Tek Bir Makine Neden Nadiren Yeterlidir?
Gözenekli karbon hammaddeleri, çoğu mühendisin beklediğinden daha fazla çeşitlilik gösterir. Biyokütle bazlı, reçine bazlı ve petrol koku bazlı karbonlar, parçacık dayanımı, kümelenme ve gözenek duvar kalınlığı bakımından farklılık gösterir; bu nedenle tek bir makine hepsini iyi şekilde işleyemez.
Biyokütle bazlı gözenekli karbon, iç veziküllerin karbonize mikro gözeneklere ayrılmasıyla karbonizasyon sonrasında öğütülebilirlik özelliğini geliştirir, ancak gözenek duvarlarının dayanıklılığı büyük ölçüde hammaddeye bağlıdır. Reçine bazlı karbon, biyokütle bazlı malzemeye göre mekanik olarak daha dayanıklıdır ve öğütme kuvvetlerine daha iyi dayanır.
Fark pratikte ortaya çıkıyor. Tek bir makine üç farklı gözenekli karbon hammaddesine uygulandığında, her çalıştırmada partikül boyutu hedefine ulaşmak kuraldan ziyade istisnadır. Genellikle üç malzemenin de belirtilen özelliklere ulaşmasını sağlayan şey, ön işleme için bir pimli değirmen ve ince öğütme için bir jet değirmeni olmak üzere iki aşamalı bir kurulumdur.
Bu iki aşamalı mantık, pratik açıdan en önemli çıkarımdır. Önde bulunan bir pimli değirmen, topakları parçalar. Ortadaki bir sınıflandırıcı değirmen, dağılımı kontrol eder. Sondaki bir jet değirmen ise hassasiyeti ve gözenekleri korur. Çoğu gözenekli karbon projesi, bu üçünden en az ikisine ihtiyaç duyar ve hangi ikisinin kullanılacağına hammadde karar verir.
Doğru Gözenekli Karbon Değirmenini Seçmek İçin Beş Soru
Makineleri karşılaştırmadan önce şu beş soruyu yanıtlayın. Cevaplar, ihtiyacınız olan ekipmanı doğrudan belirlemenize yardımcı olacaktır.
1. Hammadde tabanı nedir?
Biyokütle, reçine ve petrol kok karbonları, kümelenme ve gözenek duvarı dayanıklılığı açısından farklılık gösterir ve bu da önceden bir pimli öğütücüye ihtiyaç duyup duymayacağınızı belirler.
2. Ne kadar açıklığa ihtiyacınız var?
Dar bir açıklık genellikle basit bir darbeli değirmen yerine, sınıflandırıcı değirmen veya dahili sınıflandırma özelliğine sahip jet değirmeni anlamına gelir.
3. Manyetik safsızlık limitiniz nedir?
50 ppm'nin altında mı yoksa 10 ppm'nin altında mı olduğuna karar vermek, seramik astarların ve ortam içermeyen bir değirmenin öncelikli mi yoksa zorunlu mu olduğuna karar vermeyi sağlar.
4. Minimum yüzey alanı veya gözenek hacmi tutma gereksiniminiz nedir?
Bu, gözenekli karbon için tek geçme veya kalma testi olup, bu testi geçemeyen herhangi bir makinenin elenmesi gerekir.
5. Ne kadar veri aktarım hızına ihtiyacınız var?
Saatte 500 gram kapasiteli bir laboratuvar denemesi, saatte 10 ila 15 kg kapasiteli bir pilot üretim hattı ve tam kapasite üretim, her biri farklı bir makine boyutuna işaret ediyor.
Bu makinelerden hangisinin gözenekli karbonunuza uygun olduğundan emin değilseniz, bize bir numune ve hedef özelliklerinizi gönderin. Bir deneme yapıp size parçacık boyutu dağılımı ve yüzey alanı tutma verilerini geri gönderiyoruz, böylece gözenekli karbon için gerçekten önemli olan ölçüte göre ekipman seçebilirsiniz.
Destansı Toz
At Destansı Toz, we offer a wide range of equipment models and tailor solutions to meet your specific needs. Our team has more than 20 years experience in various powders processing. Epic Powder is specialized in fine powder processing technology for mineral industry, chemical industry, food industry, pharama industry, etc. Contact us today for a free consultation and customized solutions!
“Okuduğunuz için teşekkürler. Umarım makalem yardımcı olmuştur. Lütfen aşağıya yorum bırakın. Ayrıca EPIC Powder çevrimiçi müşteri temsilcisiyle de iletişime geçebilirsiniz. Zelda Daha fazla bilgi için lütfen iletişime geçin.”
— Jason Wang, Mühendis